
วิธีการผลิตก้านเจาะไฮดรอลิกเพื่อการเจาะหินที่เชื่อถือได้
ก้านเจาะไฮดรอลิกอาจดูเหมือนท่อเหล็กธรรมดา แต่แท้จริงแล้วเป็นส่วนประกอบที่ได้รับการออกแบบทางวิศวกรรมขั้นสูงของระบบเจาะหิน มันต้องส่งผ่านพลังงานกระแทก การหมุน ของเหลวสำหรับชะล้าง และแรงป้อนผ่านชุดเจาะ ในขณะเดียวกันก็ต้องรักษาความตรงและทนทานต่อความล้า
ในการทำเหมืองหิน การขุดหิน การขุดอุโมงค์ และการเจาะโครงสร้างพื้นฐาน ก้านเจาะจะเชื่อมต่อหัวเจาะหินกับดอกเจาะ หากก้านเจาะงอ สึกหรอมากเกินไป เกิดความเสียหายที่เกลียว หรือหักภายใต้แรงกด การเจาะจะหยุดลงทันที ผลที่ตามมาอาจรวมถึงการสูญเสียเวลาในการผลิต เครื่องมือเสียหาย งานกู้คืน และหลุมเจาะที่ไม่สามารถใช้งานได้
ด้วยเหตุนี้ แท่งเจาะไฮดรอลิกคุณภาพสูงจึงผลิตขึ้นโดยผ่านกระบวนการควบคุมอย่างเป็นระบบ ตั้งแต่การตรวจสอบ การกลึง การอบชุบความร้อน การดัดให้ตรง และการป้องกันการกัดกร่อน แต่ละขั้นตอนล้วนมีส่วนช่วยให้แท่งเจาะมีประสิทธิภาพการใช้งานที่ดีที่สุดในภาคสนาม
เริ่มต้นด้วยเหล็กเจาะกลวง
กระบวนการผลิตเริ่มต้นด้วยเหล็กเจาะกลวง ซึ่งแตกต่างจากเหล็กแท่งตัน เหล็กเจาะกลวงมีรูระบายภายในที่ช่วยให้อากาศหรือน้ำไหลผ่านชุดเจาะและกำจัดเศษหินที่ก้นหลุมได้
ก่อนเริ่มการผลิต ท่อเหล็กแต่ละท่อควรได้รับการตรวจสอบ ความตรงเป็นสิ่งสำคัญอย่างยิ่ง หากวัสดุที่เข้ามามีส่วนโค้งมากเกินไป จะต้องแก้ไขก่อนที่จะทำการกลึงและอบชุบความร้อนเพิ่มเติม การเริ่มต้นด้วยท่อที่ตรงและสม่ำเสมอจะช่วยลดการเบี่ยงเบนขั้นสุดท้ายและช่วยให้ได้ความแม่นยำของรูที่ดีขึ้นในระหว่างการเจาะ
อุปกรณ์ดัดตรงด้วยระบบไฮดรอลิกเป็นเครื่องมือที่ใช้กันทั่วไปในงานนี้ ตัวรองรับที่ปรับได้จะช่วยจัดตำแหน่งแท่งโลหะ และใช้แรงดันที่ควบคุมได้ในจุดที่เลือกเพื่อแก้ไขการโค้งงอ กระบวนการนี้ต้องใช้ความระมัดระวัง เพราะการใช้แรงมากเกินไปอาจทำให้เกิดความเสียหายเฉพาะจุดหรือความเครียดตกค้างได้
เป้าหมายไม่ใช่แค่ทำให้แท่งโลหะดูตรงเท่านั้น แต่เป้าหมายคือการทำให้แน่ใจว่าแท่งโลหะหมุนได้อย่างราบรื่น ถ่ายโอนพลังงานได้อย่างมีประสิทธิภาพ และช่วยให้ดอกสว่านเจาะไปตามเส้นทางที่ต้องการ
การกลึงตัวก้านสว่านและส่วนเกลียว
หลังจากตรวจสอบและดัดให้ตรงแล้ว แท่งเจาะจะถูกส่งต่อไปยังขั้นตอนการกลึง เส้นทางที่แน่นอนจะขึ้นอยู่กับการออกแบบแท่งเจาะ ระบบเกลียว รูปแบบข้อต่อ และความสามารถในการผลิตของผู้ผลิต
ส่วนที่เป็นเกลียวมีความสำคัญอย่างยิ่ง เนื่องจากเป็นส่วนที่เชื่อมต่อก้านเจาะเข้ากับอะแดปเตอร์ก้านเจาะ ปลอกข้อต่อ และดอกสว่าน ข้อต่อเหล่านี้ต้องทนต่อแรงกระแทกและการหมุนซ้ำๆ โดยไม่หลวม สึกหรอ หรือสูญเสียความแม่นยำของขนาด
บริเวณเกลียวอาจผ่านกระบวนการขึ้นรูปด้วยการอัดรีดก่อนการกลึง การอัดรีดจะเพิ่มพื้นที่หน้าตัดของวัสดุในบริเวณรอยต่อ ซึ่งจะทำให้มีวัสดุมากขึ้นสำหรับทำเกลียวและเพิ่มความแข็งแรงของบริเวณรอยต่อ นอกจากนี้ ผู้ผลิตอาจใช้การเชื่อมแบบเสียดทานเพื่อเชื่อมต่ออะแดปเตอร์เกลียวหรือส่วนปลายเข้ากับตัวแท่ง ขึ้นอยู่กับการออกแบบด้วย
การเชื่อมแบบเสียดทานสามารถใช้ได้สองวิธีหลักๆ วิธีแรกคือการเชื่อมชิ้นส่วนปลายเข้าด้วยกันก่อน แล้วจึงทำการกลึงเกลียวขั้นสุดท้าย อีกวิธีหนึ่งคือการกลึงส่วนที่เป็นเกลียวก่อนที่จะเชื่อมชิ้นส่วนที่เชื่อมแบบเสียดทานเข้ากับตัวแท่ง วิธีที่ดีที่สุดนั้นขึ้นอยู่กับการออกแบบผลิตภัณฑ์ คุณสมบัติการเชื่อม ลำดับการกลึง และข้อกำหนดด้านการควบคุมคุณภาพ
หลังจากขึ้นรูปหรือเชื่อมแล้ว เครื่องกลึงไฮดรอลิกหรือเครื่องกลึง CNC จะทำการขึ้นรูปโปรไฟล์ภายนอกและรูปทรงเกลียว ขนาดของเกลียวที่แม่นยำนั้นมีความสำคัญอย่างยิ่ง เกลียวที่ไม่พอดีอาจนำไปสู่การส่งผ่านพลังงานที่ลดลง การสึกหรอที่เร็วขึ้น การถอดประกอบที่ยากลำบาก หรือความล้มเหลวในการเชื่อมต่อก่อนกำหนด
การกลึงเพิ่มเติมอาจรวมถึงร่องสำหรับด้ามจับ พื้นผิวสำหรับประแจ หรือส่วนประกอบที่เกี่ยวข้องกับระบบขับเคลื่อน กระบวนการกัดแนวนอนสามารถสร้างรายละเอียดเหล่านี้ได้ด้วยตำแหน่งและขนาดที่สม่ำเสมอ
การเตรียมพื้นผิวก่อนการอบด้วยความร้อน
ก่อนการอบชุบความร้อน พื้นผิวของแท่งโลหะต้องสะอาด การพ่นทรายหรือการพ่นลูกเหล็กเป็นวิธีที่ใช้กันทั่วไปเพื่อขจัดน้ำมัน คราบตะกรัน และคราบออกซิเดชันออกจากตัวแท่งโลหะ
ขั้นตอนนี้นับว่าสำคัญ เพราะการปนเปื้อนบนพื้นผิวอาจส่งผลต่อความสม่ำเสมอของการอบชุบความร้อนและทำให้การตรวจสอบในภายหลังทำได้ยากขึ้น พื้นผิวที่สะอาดยังช่วยให้ผู้ผลิตสามารถระบุข้อบกพร่องจากการกลึง การเชื่อมที่ไม่สม่ำเสมอ หรือความเสียหายของพื้นผิวได้อย่างชัดเจนก่อนที่แท่งโลหะจะเข้าเตาอบ
การเตรียมพื้นผิวไม่เพียงแต่เพื่อความสวยงามเท่านั้น แต่ยังช่วยให้การอบชุบด้วยความร้อนทำซ้ำได้ดีขึ้น ผลลัพธ์จากการยิงเม็ดโลหะดีขึ้น และการป้องกันการกัดกร่อนหลังการผลิตมีประสิทธิภาพมากขึ้น
การอบชุบความร้อนเพื่อเพิ่มความทนทานต่อการสึกหรอและความแข็งแรงต่อความล้า
การอบชุบความร้อนเป็นขั้นตอนที่สำคัญที่สุดขั้นตอนหนึ่งในการผลิตก้านเจาะ ก้านเจาะไฮดรอลิกมักทำจากเหล็กกล้าคาร์บอนต่ำผสมโลหะสูงที่แข็งตัวได้ในอากาศ หรือเหล็กกล้าผสมเกรดที่เกี่ยวข้องซึ่งได้รับการคัดเลือกจากความสามารถในการสร้างชั้นนอกที่แข็งแรงในขณะที่ยังคงรักษาแกนกลางที่เหนียวแน่นไว้ได้
สองวิธีการปรับสภาพผิวที่นิยมใช้กันทั่วไปคือ การเพิ่มคาร์บอนและการชุบแข็งผิวด้วยการเหนี่ยวนำ
การคาร์บูไรซิ่งเป็นการเพิ่มปริมาณคาร์บอนให้กับผิวของแท่งโลหะในบรรยากาศเตาเผาที่มีคาร์บอนสูง กระบวนการนี้สามารถสร้างชั้นผิวที่ทนต่อการสึกหรอที่ด้านนอกของแท่งโลหะ และอาจสร้างชั้นผิวภายในผนังรูฉีดขึ้นรูปได้ด้วย ขึ้นอยู่กับกระบวนการที่ใช้ หลังจากคาร์บูไรซิ่งแล้ว แท่งโลหะจะถูกทำให้เย็นลงและอบคืนตัวเพื่อให้ได้ความสมดุลที่ต้องการระหว่างความแข็งของผิวและแรงเหนียวของแกนกลาง
บทความต้นฉบับระบุอุณหภูมิการอบชุบแข็งประมาณ 925°C และให้ค่าความแข็งผิวอ้างอิงที่ HRC 58-60 โดยมีความแข็งแกนกลางใกล้เคียง HRC 43 ตัวเลขเหล่านี้ควรใช้เป็นตัวอย่างกระบวนการมากกว่าข้อกำหนดสากล การตั้งค่าที่แท้จริงต้องได้รับการยืนยันจากวิศวกรอบชุบแข็งที่มีคุณสมบัติเหมาะสม โดยพิจารณาจากเกรดเหล็ก ขนาดแท่ง ความลึกของชั้นผิว และมาตรฐานการผลิตในท้องถิ่น
การชุบแข็งผิวด้วยการเหนี่ยวนำใช้ความร้อนความถี่สูง ตามด้วยการชุบเย็นและการอบคืนตัว เพื่อชุบแข็งเฉพาะบริเวณที่เลือก สามารถทำการชุบแข็งส่วนตัวแท่งก่อน จากนั้นจึงทำการชุบแข็งเพิ่มเติมในส่วนที่เป็นเกลียว วิธีนี้ช่วยให้ผู้ผลิตสามารถเน้นการชุบแข็งในบริเวณที่มีการสึกหรอสูงสุด ในขณะที่ยังคงรักษาความเหนียวในส่วนอื่นๆ ไว้ได้
ทั้งสองวิธีสามารถผลิตก้านเจาะที่มีคุณภาพน่าเชื่อถือได้ หากควบคุมอย่างเหมาะสม การเลือกใช้ขึ้นอยู่กับอายุการใช้งานที่ต้องการ สภาพหิน ความลึกในการเจาะ การออกแบบก้านเจาะ อุปกรณ์ที่มีอยู่ และเป้าหมายทางเศรษฐกิจ
การพ่นลูกเหล็กและการปรับปรุงรูภายใน
หลังจากอบชุบความร้อนแล้ว แท่งโลหะอาจได้รับการพ่นด้วยเม็ดเหล็ก (shot peening) กระบวนการนี้จะพ่นเม็ดเหล็กขนาดเล็กหรือวัสดุอื่นๆ ลงบนพื้นผิวเพื่อสร้างแรงอัดที่เป็นประโยชน์ในชั้นนอกสุด
สำหรับแท่งเจาะ การพ่นลูกเหล็กเพื่อปรับผิว (shot peening) สามารถช่วยเพิ่มความต้านทานต่อความล้าได้โดยการลดผลกระทบของความไม่สมบูรณ์เล็กๆ น้อยๆ บนพื้นผิว เนื่องจากแท่งเจาะต้องรับแรงกระแทกและการหมุนซ้ำๆ ประสิทธิภาพด้านความต้านทานต่อความล้าจึงเป็นเรื่องสำคัญอย่างยิ่ง
รูสำหรับล้างอาจได้รับการปรับปรุงด้วยการยิงลูกปืนภายในด้วยเช่นกัน พื้นผิวด้านในสัมผัสกับอากาศความเร็วสูง น้ำ และเศษเจาะที่มีฤทธิ์กัดกร่อน การปรับปรุงสภาพพื้นผิวสามารถช่วยยืดอายุการใช้งานและลดโอกาสเกิดปัญหาการสึกหรอภายในได้
กระบวนการนี้ต้องควบคุมอย่างระมัดระวัง ขนาดการพ่น ความเข้ม การครอบคลุม หรือการเตรียมพื้นผิวที่ไม่เหมาะสม อาจลดประโยชน์หรือก่อให้เกิดความเสียหายต่อพื้นผิวโดยไม่พึงประสงค์ได้
การดัดให้ตรงขั้นสุดท้ายและการตรวจสอบ
การอบชุบด้วยความร้อนอาจทำให้เกิดการเปลี่ยนแปลงขนาดเล็กน้อยหรือการบิดเบี้ยว ด้วยเหตุนี้ แท่งโลหะที่ผ่านการอบชุบแล้วจึงมักได้รับการยืดให้ตรงอย่างแม่นยำหลังจากการอบชุบด้วยความร้อนและการยิงเม็ดโลหะ
เครื่องดัดตรงไฮดรอลิกที่มีระบบควบคุมด้วยหน้าปัดวัดระยะสามารถช่วยให้มั่นใจได้ว่าแท่งโลหะมีความตรงตามค่าความคลาดเคลื่อนที่ต้องการ ความตรงเป็นสิ่งสำคัญสำหรับการหมุนที่เสถียรและคุณภาพของรูเจาะ แท่งโลหะที่มีความคลาดเคลื่อนมากเกินไปอาจทำให้เกิดการสั่นสะเทือนเพิ่มขึ้น เร่งการสึกหรอของเกลียว และทำให้รูเจาะเบี่ยงเบนได้
การตรวจสอบขั้นสุดท้ายควรรวมถึงการตรวจสอบดังต่อไปนี้:
ความยาวโดยรวมและเส้นผ่านศูนย์กลางภายนอก
ลักษณะเกลียวและขนาดเกลียวที่พอดี
ความตรงและการเบี่ยงเบนของก้าน
สภาพพื้นผิว
ความแข็งจากการอบชุบด้วยความร้อน
สภาวะรูล้าง
ความสมบูรณ์ของรอยเชื่อมในกรณีที่ใช้การเชื่อมแบบเสียดทาน
ความคุ้มครองการป้องกันการกัดกร่อน
สำหรับงานที่ต้องการความแม่นยำสูง ผู้ผลิตอาจใช้การทดสอบแบบไม่ทำลายเพิ่มเติม หรือการตรวจสอบทางโลหะวิทยา เพื่อยืนยันคุณภาพของรอยเชื่อม ความลึกของชั้นผิว และสภาพของวัสดุภายใน
การป้องกันการกัดกร่อนและการจัดเก็บ
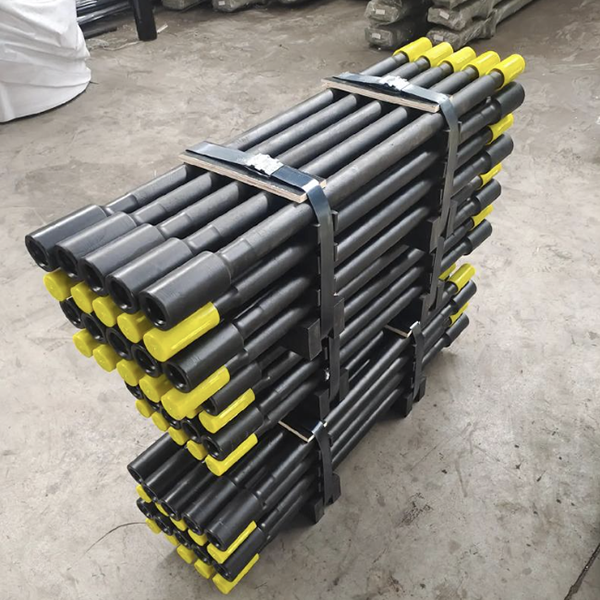
ขั้นตอนสุดท้ายคือการป้องกันการกัดกร่อน สามารถใช้สารเคลือบหรือน้ำมันป้องกันการกัดกร่อนชนิดพิเศษทาลงบนพื้นผิวด้านนอกของก้านและรูระบายภายใน เพื่อป้องกันเครื่องมือระหว่างการขนส่ง การจัดเก็บ และช่วงเวลาที่ไม่ได้ใช้งาน
การกัดกร่อนสามารถทำลายเกลียว ลดคุณภาพการเชื่อมต่อ และทำให้เกิดรอยบุ๋มซึ่งอาจกลายเป็นจุดเริ่มต้นของความล้าได้ ดังนั้น การบรรจุหีบห่อที่เหมาะสม การจัดเก็บในที่แห้ง และการป้องกันเกลียวจึงเป็นส่วนสำคัญในการรักษาคุณภาพของก้านเจาะหลังการผลิต
บทสรุป
การผลิตก้านเจาะไฮดรอลิกนั้นไม่ได้ขึ้นอยู่กับการตัดและการทำเกลียวเพียงอย่างเดียว ประสิทธิภาพขั้นสุดท้ายขึ้นอยู่กับการตรวจสอบวัสดุ การดัดให้ตรง การกลึงอย่างแม่นยำ การอบชุบด้วยความร้อนที่ควบคุมได้ การเสริมความแข็งแรงของพื้นผิว การจัดแนวขั้นสุดท้าย และการป้องกันการกัดกร่อน
สำหรับผู้รับเหมาเจาะบ่อ คุณค่าของแท่งเจาะควรวัดจากจำนวนเมตรที่เจาะได้จริงอย่างน่าเชื่อถือ ความตรงของรูเจาะที่คงที่ เวลาหยุดทำงานที่ลดลง และต้นทุนการเจาะโดยรวมที่ต่ำลง สำหรับผู้ผลิต การควบคุมกระบวนการที่สม่ำเสมอเป็นรากฐานสำคัญในการส่งมอบแท่งเจาะที่สามารถทนต่อสภาพการเจาะหินที่ยากลำบากได้



