
เหล็กกล้าสำหรับดอกสว่านแบบร้อนในการเจาะหิน
ดอกสว่านแบบมีเกลียวเป็นเครื่องมือสำคัญสำหรับแท่นขุดเจาะไฮดรอลิก การทำเหมือง การขุดอุโมงค์ และงานเหมืองหิน ต้องสามารถถ่ายทอดพลังงานกระแทกความถี่สูงลงสู่หินแข็งได้ ในขณะเดียวกันก็ต้องทนต่อการสึกหรอ การสั่นสะเทือน การกัดกร่อน และการรับน้ำหนักซ้ำๆ
ดอกสว่านแบบมีปุ่มไม่ใช่แค่ตัวเรือนเหล็กที่มีปุ่มคาร์ไบด์ติดตั้งอยู่เท่านั้น ประสิทธิภาพของมันขึ้นอยู่กับการทำงานร่วมกันของรูปทรงดอกสว่าน เกรดของคาร์ไบด์ วิธีการยึดปุ่ม เหล็กที่ใช้ทำตัวเรือน การอบชุบความร้อน ความแม่นยำในการกลึง การออกแบบการล้าง และสภาวะการใช้งาน
สำหรับการเจาะรูขนาดกลางและลึกที่ต้องการความแม่นยำสูง การใส่หัวเจาะขณะร้อนถือเป็นวิธีการที่มีประสิทธิภาพในการยึดหัวเจาะคาร์ไบด์ อย่างไรก็ตาม การใส่หัวเจาะขณะร้อนนั้นมีข้อกำหนดพิเศษสำหรับเหล็กที่ใช้ทำตัวดอกเจาะ วัสดุต้องมีการขยายตัวที่เพียงพอขณะร้อน รักษาความแข็งแรงหลังจากเย็นตัวลง รองรับหัวเจาะคาร์ไบด์ได้อย่างมั่นคง และคงความเหนียวไว้ได้ภายใต้แรงกระแทก
บทความนี้อธิบายถึงวิธีการยึดปุ่มหลักๆ ข้อกำหนดด้านวัสดุสำหรับดอกกัดปุ่มแบบเสียบร้อน และการควบคุมการผลิตที่ช่วยเพิ่มความน่าเชื่อถือ
เหตุใดตัวเรือนดอกไขควงแบบปุ่มกดจึงมีความสำคัญ
หัวเจาะแบบปุ่มสัมผัสและทำลายหินโดยตรง มันต้องเผชิญกับการกระแทกซ้ำๆ เศษหินที่สึกหรอ การล้างด้วยน้ำหรืออากาศ การสั่นสะเทือนจากการเจาะ และสภาพแวดล้อมในเหมืองที่กัดกร่อน ในการเจาะด้วยกำลังสูง ตัวหัวเจาะและเม็ดมีดคาร์ไบด์จะเผชิญกับการกระแทกหลายพันรอบต่อนาที
หากตัวดอกสว่านมีความแข็งแรงไม่เพียงพอ รูสำหรับใส่กระดุมอาจเสียรูปและสูญเสียแรงยึด หากตัวดอกสว่านเปราะเกินไป อาจเกิดรอยแตกบริเวณรูสำหรับใส่กระดุม รูสำหรับล้าง หรือจุดเชื่อมต่อเกลียว หากการอบชุบด้วยความร้อนไม่สม่ำเสมอ ดอกสว่านอาจเกิดความเสียหายจากความล้าก่อนกำหนด การรักษาขนาดเส้นผ่านศูนย์กลางไม่ดี หรือกระดุมหลุดได้
ดังนั้น ดอกกัดปุ่มคุณภาพสูงจึงต้องการเหล็กตัวดอกกัดที่มีคุณสมบัติสมดุลทั้งความแข็ง ความเหนียว ความต้านทานต่อความล้า ความต้านทานต่อการสึกหรอ เสถียรภาพทางความร้อน และความสามารถในการขึ้นรูป
วิธีการยึดปุ่มคาร์ไบด์หลัก
มีสามวิธีทั่วไปในการยึดปุ่มคาร์ไบด์เข้ากับตัวดอกสว่านเจาะหิน ได้แก่ การเชื่อมประสาน การอัดเย็น และการใส่แบบร้อน
การเชื่อมประสาน
การเชื่อมประสานเป็นหนึ่งในวิธีการยึดปุ่มแบบดั้งเดิมที่สุด โดยนำปุ่มคาร์ไบด์ใส่ลงในรูที่เตรียมไว้แล้วเชื่อมด้วยโลหะผสมสำหรับเชื่อมประสาน ซึ่งมักมีส่วนประกอบหลักเป็นทองแดงหรือเงิน
วิธีการนี้อาจมีความต้องการความแม่นยำของรูกระดุมและขนาดของกระดุมค่อนข้างต่ำ อย่างไรก็ตาม กระบวนการนี้ต้องการการควบคุมความร้อนอย่างระมัดระวัง พื้นผิวการเชื่อมต่อที่สะอาด โลหะบัดกรีที่เหมาะสม และระยะห่างของรอยต่อที่ถูกต้อง การบัดกรีที่ไม่ดีอาจทำให้เกิดช่องว่าง ความแข็งแรงของรอยต่อไม่เพียงพอ ข้อบกพร่องทางด้านความสวยงาม และกระดุมหลุดก่อนกำหนด
ดอกสว่านแบบเชื่อมประสานอาจยังคงเหมาะสมสำหรับการใช้งานที่มีเส้นผ่านศูนย์กลางเล็กหรือความต้องการต่ำบางประเภท แต่โดยทั่วไปแล้วจะไม่เหมาะสมสำหรับการใช้งานกับดอกสว่านแบบเกลียวที่มีแรงกระแทกสูงซึ่งใช้ในแท่นขุดเจาะไฮดรอลิกสมัยใหม่
การสกัดเย็น
การอัดเย็นใช้หลักการของการประกอบแบบแน่นพอดี โดยใช้แรงภายนอกกดปุ่มคาร์ไบด์เข้าไปในรูที่มีขนาดเล็กกว่า ความแตกต่างระหว่างเส้นผ่านศูนย์กลางของปุ่มและเส้นผ่านศูนย์กลางของรูจะสร้างแรงยึดเหนี่ยว
การอัดเย็นนั้นค่อนข้างเข้าใจง่ายและสามารถช่วยให้การผลิตมีประสิทธิภาพ อย่างไรก็ตาม มันอาจก่อให้เกิดความเค้นเฉพาะจุดสูงในทั้งคาร์ไบด์และตัวดอกสว่าน หากการประกอบไม่ถูกต้อง คาร์ไบด์อาจแตกในระหว่างการติดตั้ง หรือตัวดอกสว่านอาจเกิดความเสียหายบริเวณรูยึดได้
ดอกสว่านแบบอัดเย็นสามารถใช้งานได้ดีในงานที่เหมาะสม แต่ความเสถียรในระยะยาวขึ้นอยู่กับความแม่นยำในการผลิต คุณสมบัติของวัสดุ การควบคุมการแทรกซ้อน และสภาวะการเจาะเป็นอย่างมาก
การสอดร้อน
การใส่แบบร้อนใช้ประโยชน์จากความแตกต่างของการขยายตัวทางความร้อนระหว่างตัวดอกสว่านและปุ่มคาร์ไบด์ ตัวดอกสว่านเหล็กจะถูกทำให้ร้อน ทำให้รูของปุ่มขยายตัว จากนั้นจึงสามารถติดตั้งปุ่มคาร์ไบด์ได้โดยใช้แรงทางกลน้อยลง เมื่อตัวดอกสว่านเย็นลง รูจะหดตัวและสร้างการยึดแน่นรอบปุ่ม
วิธีการนี้สามารถลดความเสียหายจากการติดตั้งได้ เนื่องจากตัวคาร์ไบด์และเหล็กจะไม่ได้รับแรงกดสูงเท่ากับการติดตั้งแบบเย็น เมื่อควบคุมอย่างเหมาะสม การติดตั้งแบบร้อนสามารถให้การยึดปุ่มที่มั่นคงสำหรับดอกสว่านปุ่มเกลียวประสิทธิภาพสูง
กระบวนการผลิตต้องได้รับการออกแบบอย่างระมัดระวัง อุณหภูมิความร้อน เส้นผ่านศูนย์กลางรู เส้นผ่านศูนย์กลางปุ่ม ค่าการแทรกซ้อน ส่วนประกอบของเหล็กในตัวเครื่อง วิธีการระบายความร้อน และสภาวะการอบชุบความร้อน ล้วนส่งผลต่อผลลัพธ์สุดท้าย
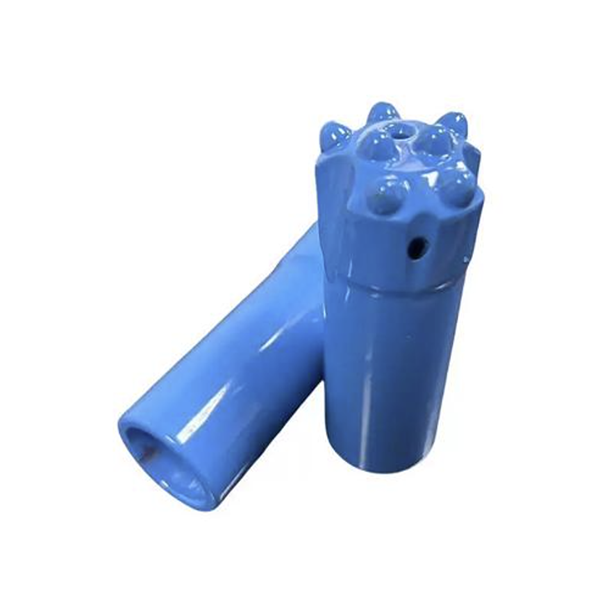
ข้อกำหนดด้านวัสดุสำหรับตัวดอกสว่านแบบเสียบร้อน
เหล็กที่เลือกใช้สำหรับดอกสว่านแบบเสียบร้อนควรมีคุณสมบัติตามข้อกำหนดหลายประการ
ประการแรก วัสดุต้องมีความแข็งและความแข็งแรงเพียงพอหลังจากการอบชุบความร้อน บทความต้นฉบับระบุช่วงความแข็งอ้างอิงประมาณ HRC 40-50 สำหรับตัวดอกสว่านในสภาพการอบชุบความร้อน อย่างไรก็ตาม ไม่ควรนำค่านี้มาใช้เป็นข้อกำหนดการผลิตทั่วไป ค่าเป้าหมายที่ถูกต้องขึ้นอยู่กับเส้นผ่านศูนย์กลางของดอกสว่าน ขนาดของคาร์ไบด์ สภาพหิน และมาตรฐานทางวิศวกรรมของผู้ผลิต
ประการที่สอง เหล็กต้องมีความเหนียวที่ดี เหล็กที่แข็งเกินไปอาจแตกบริเวณรูรังดุมหรือโคนด้าย ส่วนเหล็กที่อ่อนเกินไปอาจเสียรูปทรงเมื่อถูกกระแทกและทำให้กระดุมหลวมได้
ประการที่สาม ควรมีความแข็งแรงต่อความล้าและทนต่อการสึกหรอที่ดี ตัวดอกสว่านทำงานภายใต้แรงกระแทกซ้ำๆ และการเสียดสีกับเศษเจาะและผนังรู
ประการที่สี่ เหล็กควรมีเสถียรภาพทางความร้อนที่ดีและมีค่าสัมประสิทธิ์การขยายตัวทางความร้อนที่เหมาะสม คุณลักษณะเหล่านี้ช่วยให้ตัวดอกสว่านขยายตัวได้อย่างคาดการณ์ได้ในระหว่างการเสียบขณะร้อน และรักษาแรงยึดของปุ่มไว้ได้หลังจากเย็นตัวลง
สุดท้าย วัสดุต้องสามารถขึ้นรูปได้ด้วยเครื่องจักร ดอกกัดปุ่มแบบมีเกลียวต้องอาศัยการขึ้นรูปที่แม่นยำของเกลียว รูสำหรับปุ่ม รูสำหรับล้างทำความสะอาด รูปทรงหน้าตัด และร่องสำหรับกำจัดเศษวัสดุ การตกแต่งพื้นผิวที่ไม่ดีหรือร่องรอยจากการขึ้นรูปอาจกลายเป็นจุดรวมความเค้นและนำไปสู่การแตกร้าวจากความล้าหลังจากการอบชุบความร้อน
ข้อควรพิจารณาในการออกแบบโลหะผสม
เหล็กกล้าประสิทธิภาพสูงสำหรับดอกสว่านแบบปุ่มกดมักทำจากระบบโลหะผสมที่มีส่วนผสมของคาร์บอน โครเมียม นิกเกล โมลิบเดนัม วานาเดียม แมงกานีส และซิลิคอน โดยแต่ละธาตุจะให้คุณสมบัติที่แตกต่างกัน
คาร์บอนมีผลต่อความแข็งแรงและความแข็ง แต่คาร์บอนที่มากเกินไปอาจลดความเหนียวและทำให้เหล็กแปรรูปได้ยากขึ้น
โครเมียมสามารถช่วยเพิ่มความสามารถในการชุบแข็ง ความต้านทานการสึกหรอ ความคงตัวในการอบชุบ และความต้านทานการกัดกร่อนได้
นิกเกิลมักถูกนำมาใช้เพื่อเพิ่มความทนทาน โดยเฉพาะอย่างยิ่งความทนทานต่อแรงกระแทกและประสิทธิภาพการทำงานที่อุณหภูมิต่ำ
โมลิบเดนัมสามารถช่วยเพิ่มความต้านทานต่อการอบชุบและลดความเสี่ยงต่อการเปราะแตกจากการอบชุบได้
ธาตุวาเนเดียมสามารถช่วยปรับปรุงโครงสร้างผลึกและเพิ่มความแข็งแรงของวัสดุได้ เมื่อควบคุมปริมาณอย่างเหมาะสม
บทความต้นฉบับกล่าวถึงเกรดเหล็กที่แนะนำในอดีต คือ Q45NiCr1Mo1VA สำหรับตัวดอกสว่านแบบใส่ร้อน ควรพิจารณาว่าเป็นเพียงข้อมูลอ้างอิงทางเทคนิคมากกว่าคำแนะนำทั่วไป การเลือกใช้เหล็กต้องได้รับการตรวจสอบผ่านการทดสอบทางโลหวิทยา การทดลองกระบวนการ และข้อมูลประสิทธิภาพภาคสนาม ผู้ผลิตควรตรวจสอบให้แน่ใจว่าวัสดุใด ๆ เป็นไปตามแบบร่าง ระบบคุณภาพ ข้อกำหนดของลูกค้า และมาตรฐานที่เกี่ยวข้องในปัจจุบัน
กระบวนการผลิตและการควบคุมคุณภาพ
กระบวนการผลิตดอกกัดปุ่มแบบควบคุมอาจประกอบด้วย:
การเตรียมชิ้นงานจากแท่งโลหะหรือเหล็กดัดขึ้นรูป
การกลึงขึ้นรูปโปรไฟล์ดอกสว่าน ร่องล้าง รูน้ำ และเกลียว
การอบชุบความร้อนของตัวดอกสว่าน
การเจาะหรือคว้านรูกระดุมอย่างแม่นยำ
การวัดและการตรวจสอบขนาดรู
การเตรียมปุ่มคาร์ไบด์
การสอดร้อน
การทำความสะอาดพื้นผิว
การป้องกันการกัดกร่อน
การตรวจสอบขั้นสุดท้ายและการบรรจุภัณฑ์
พื้นผิวของเกลียวและรังดุมสมควรได้รับการดูแลเป็นพิเศษ ร่องรอยจากเครื่องมือ รอยขีดข่วน ความหยาบ และข้อบกพร่องของพื้นผิวอาจกลายเป็นจุดเริ่มต้นของความล้า บทความนี้เน้นย้ำว่าข้อบกพร่องจากการกลึงอาจถูกขยายให้ใหญ่ขึ้นในระหว่างการอบชุบความร้อน ทำให้เกิดความเสี่ยงต่อความเสียหายก่อนกำหนด
ความแม่นยำของรูกระดุมเป็นสิ่งสำคัญอย่างยิ่ง เนื่องจากขั้นตอนการติดกระดุมขณะร้อนนั้นขึ้นอยู่กับความพอดีที่ควบคุมอย่างระมัดระวัง ต้องตรวจสอบขนาดรู ความกลม สภาพพื้นผิว และตำแหน่งของรูให้แน่ใจก่อนทำการติดตั้งกระดุม
การควบคุมการอบชุบด้วยความร้อน
การอบชุบความร้อนเป็นตัวกำหนดว่าเหล็กที่เลือกใช้จะให้คุณสมบัติตามที่ต้องการหรือไม่ จุดประสงค์ไม่ใช่เพียงแค่การเพิ่มความแข็งเท่านั้น กระบวนการนี้ต้องสร้างโครงสร้างจุลภาคที่ให้ความเหนียว ความแข็งแรง ความต้านทานการสึกหรอ และประสิทธิภาพในการต้านทานความล้าที่ระดับความแข็งที่ต้องการ
กระบวนการควบคุมอาจรวมถึงการลดความเครียดหรือการอบชุบเพื่อเพิ่มความเสถียร การอุ่นก่อน การอบออสเทนไนซ์ การชุบแข็ง และการอบคืนตัว บรรยากาศป้องกันหรือกระบวนการสุญญากาศสามารถช่วยลดการเกิดออกซิเดชันและการสูญเสียคาร์บอนได้
การให้ความร้อนอย่างรวดเร็วหรือไม่สม่ำเสมออาจทำให้เกิดความเครียดจากความร้อน การชุบแข็งที่ไม่ถูกต้องอาจทำให้เกิดการบิดเบี้ยวหรือแตกร้าว การอบคืนตัวที่ไม่เหมาะสมอาจทำให้เปราะมากเกินไปหรือลดประสิทธิภาพการยึดติดของปุ่มลง
ด้วยเหตุนี้ พารามิเตอร์การอบชุบความร้อนจึงควรได้รับการพัฒนาและอนุมัติโดยวิศวกรวัสดุที่มีคุณสมบัติเหมาะสม ค่าในอดีตและตัวอย่างอุปกรณ์จากบทความทางเทคนิคเป็นข้อมูลอ้างอิงที่มีประโยชน์ แต่ไม่ควรใช้แทนการตรวจสอบความถูกต้องในปัจจุบัน
บทสรุป
การใส่ปุ่มร้อนเป็นวิธีการยึดปุ่มที่มีคุณค่าสำหรับดอกสว่านแบบมีปุ่มเกลียวที่ใช้ในงานเจาะหินที่ต้องการความแม่นยำสูง ความสำเร็จของวิธีนี้ขึ้นอยู่กับมากกว่าแค่การให้ความร้อนแก่ตัวดอกสว่านและการติดตั้งปุ่มคาร์ไบด์ ประสิทธิภาพที่เชื่อถือได้ต้องอาศัยเหล็กที่เหมาะสม การควบคุมการแทรกซ้อน รูสำหรับปุ่มที่แม่นยำ การอบชุบความร้อนที่เสถียร การกลึงที่สะอาด และการตรวจสอบขั้นสุดท้ายอย่างเข้มงวด
เมื่อวัสดุตัวดอกสว่านและการควบคุมกระบวนการผลิตเหมาะสมกับสภาพการเจาะ ดอกสว่านแบบใส่หัวร้อนจะช่วยให้การยึดหัวสว่านแน่นขึ้น มีประสิทธิภาพในการต้านทานความล้าดีขึ้น อายุการใช้งานยาวนานขึ้น และลดต้นทุนการเจาะต่อเมตรได้



