
เกลียวเฮลิคอยด์กลมและการกัดแบบหมุนวนสำหรับชิ้นส่วนเจาะหิน
ข้อต่อแบบเกลียวมีความสำคัญอย่างยิ่งในระบบการเจาะหิน ทำหน้าที่เชื่อมต่อก้านเจาะ ตัวเชื่อมต่อ ดอกสว่าน และส่วนอื่นๆ ของชุดเจาะ ในการใช้งานด้านการทำเหมืองและการก่อสร้างที่ต้องการความทนทานสูง ข้อต่อเหล่านี้ต้องสามารถส่งผ่านพลังงานจากการกระแทกและแรงบิดสูง ในขณะเดียวกันก็ต้องทนต่อความล้า การสึกหรอ การสั่นสะเทือน และการเข้าและออกซ้ำๆ ได้
เกลียวทั่วไปหลายชนิดใช้หน้าตัดตรงหรือหน้าตัดเป็นมุม อย่างไรก็ตาม ชิ้นส่วนสำหรับงานเจาะและงานเหมืองแร่ขนาดใหญ่บางชนิดใช้เกลียวกลมแบบเฮลิคอยด์ ซึ่งบางครั้งเรียกว่าเกลียวรูปคลื่น เนื่องจากหน้าตัดตามแนวแกนทำจากส่วนโค้งที่เรียบและเชื่อมต่อกัน เกลียวเหล่านี้สามารถให้การเชื่อมต่อที่แข็งแรง ทนทานต่อแรงกระแทกได้ดี และส่งแรงบิดได้อย่างมีประสิทธิภาพ
การผลิตเกลียวเฮลิคอยด์ทรงกลมอย่างแม่นยำอาจเป็นเรื่องท้าทาย โดยเฉพาะอย่างยิ่งในชิ้นส่วนที่ยาวและเรียว การกลึงขึ้นรูปแบบดั้งเดิมอาจช้าและควบคุมได้ยาก การกัดแบบหมุนวนเป็นวิธีการผลิตทางเลือกที่สามารถเพิ่มประสิทธิภาพการผลิตและรักษาความสม่ำเสมอของรูปทรงเกลียวได้
เกลียวเฮลิคอยด์กลมคืออะไร?
พื้นผิวเกลียวกลมถูกสร้างขึ้นโดยการเคลื่อนโปรไฟล์สร้างวงกลมไปตามเส้นทางเกลียวทรงกระบอก จุดศูนย์กลางของวงกลมสร้างจะเคลื่อนที่ไปตามเกลียว ในขณะที่โปรไฟล์วงกลมยังคงวางตัวในแนวเดียวกับแกนเกลียว
ผลลัพธ์ที่ได้คือเส้นด้ายที่มีรูปทรงเรียบเนียนและโค้งมน แทนที่จะเป็นมุมแหลมคม ปลายและโคนเส้นด้ายเชื่อมต่อกันด้วยพื้นผิวโค้ง รูปทรงเรขาคณิตนี้เองที่ทำให้สามารถอธิบายลักษณะของเส้นด้ายได้ว่าเป็นรูปทรงคลื่น
เกลียวกลมแบบเฮลิคอยด์ใช้ในงานหนักต่างๆ มากมาย รวมถึง:
แกนเจาะเกลียวและข้อต่อเหล็กเจาะ
อะแดปเตอร์ก้านและส่วนต่อประสานข้อต่อ
เครื่องจักรเจาะหินขนาดใหญ่
เครื่องมือเจาะแบบเกลียว
ปั๊มสกรูและอุปกรณ์ลำเลียง
ชิ้นส่วนกลไกขนาดใหญ่ที่มีเกลียวและต้องการความสามารถในการรับน้ำหนักสูง
รูปทรงเกลียวที่แม่นยำจะต้องได้รับการออกแบบโดยคำนึงถึงสภาพการใช้งานที่ต้องการ เส้นผ่านศูนย์กลาง ระยะห่างของเกลียว ความลึกของเกลียว รัศมีของยอดเกลียว รัศมีของโคนเกลียว วัสดุ การอบชุบด้วยความร้อน และความคลาดเคลื่อนของการเชื่อมต่อ ล้วนมีผลต่อประสิทธิภาพโดยรวม
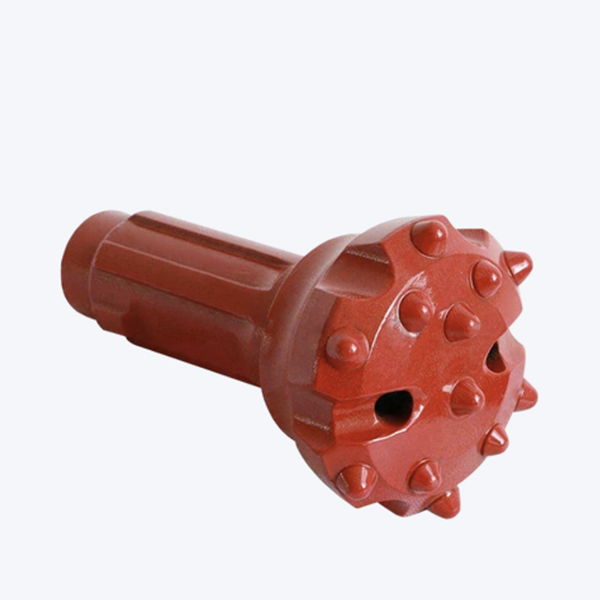
ข้อดีของเกลียวกลม
เกลียวกลมมีข้อดีหลายประการในการใช้งานเจาะที่ต้องการแรงกระแทกสูง
ประการแรก รูปทรงที่เรียบเนียนช่วยลดการกระจุกตัวของความเค้นเฉพาะจุด มุมแหลมคมอาจกลายเป็นจุดเริ่มต้นของความล้า โดยเฉพาะอย่างยิ่งภายใต้แรงกระแทกและการหมุนซ้ำๆ โคนและสันที่โค้งมนสามารถกระจายแรงได้อย่างค่อยเป็นค่อยไปทั่วทั้งจุดเชื่อมต่อ
ประการที่สอง เกลียวเหล่านี้สามารถให้ความแข็งแรงในการเชื่อมต่อที่ดี เมื่อรูปทรงเกลียวและส่วนประกอบที่ประกบกันได้รับการผลิตอย่างแม่นยำ การเชื่อมต่อจะสามารถส่งแรงบิดได้มากในขณะที่ยังคงรักษาการยึดเกาะที่มั่นคง
ประการที่สาม เกลียวกลมอาจให้ความต้านทานสูงต่อความล้าจากการกระแทก เครื่องมือเจาะหินต้องเผชิญกับแรงเค้นซ้ำๆ ไม่ใช่แรงคงที่เพียงครั้งเดียว ระบบเกลียวต้องทนทานต่อผลกระทบรวมกันของการกระแทก การสั่นสะเทือน แรงบิด การดัดงอ และการปนเปื้อนจากสารกัดกร่อน
สุดท้ายนี้ บทความต้นฉบับระบุว่าเกลียวเฮลิคอยด์แบบกลมสามารถถอดประกอบได้อย่างรวดเร็วในการใช้งานที่เหมาะสม ประสิทธิภาพการใช้งานจริงขึ้นอยู่กับความสะอาดของเกลียว การหล่อลื่น สภาพการสึกหรอ การออกแบบเกลียว และขั้นตอนการประกอบที่ถูกต้อง
ความท้าทายในการผลิต
แม้ว่าเกลียวกลมจะมีคุณสมบัติการใช้งานที่เป็นประโยชน์ แต่ก็ยากต่อการขึ้นรูปด้วยเครื่องจักร ระยะห่างของเกลียวที่กว้าง ความลึกของเกลียวที่ตื้น และอัตราส่วนความยาวต่อเส้นผ่านศูนย์กลางที่สูง อาจทำให้เกิดปัญหาในการผลิตได้
แท่งเกลียวยาวมักมีความแข็งแรงจำกัด ในระหว่างการกลึง แรงตัดอาจทำให้เกิดการโก่งตัวและการสั่นสะเทือน หากชิ้นงานเคลื่อนที่มากเกินไป รูปทรงเกลียวอาจไม่แม่นยำ ผิวงานอาจลดลง และการสึกหรอของเครื่องมืออาจเพิ่มขึ้น
วิธีการผลิตแบบดั้งเดิมอาจรวมถึงการกลึงขึ้นรูปหรือการกลึงโดยใช้แม่แบบ วิธีการเหล่านี้อาจใช้ได้ผลกับชิ้นงานจำนวนน้อย แต่ก็มีข้อเสียหลายประการ:
ประสิทธิภาพการตัดเฉือนต่ำ
การลับคมเครื่องมือขึ้นรูปที่ซับซ้อน
ภาระงานของผู้ปฏิบัติงานสูง
การสร้างแม่แบบที่ยากลำบาก
ความสม่ำเสมอของรูปทรงเกลียวมีจำกัด
ต้นทุนเครื่องมือและการติดตั้งที่สูงขึ้น
สำหรับการผลิตในปริมาณมากหรือชิ้นส่วนที่มีเกลียวยาว ผู้ผลิตมักต้องการวิธีการที่ช่วยเพิ่มทั้งประสิทธิภาพการผลิตและความสม่ำเสมอในการผลิต
การบดแบบหมุนวนเป็นทางเลือกหนึ่ง
การกัดแบบหมุนวน (Whirling milling) เป็นวิธีการตัดเฉือนชิ้นงานโดยใช้หัวตัดที่หมุนได้ ซึ่งหัวตัดเองก็หมุนและเคลื่อนที่ไปข้างหน้าตามแนวแกน การเคลื่อนที่สัมพัทธ์ระหว่างหัวตัดและชิ้นงานจะสร้างรูปทรงเกลียวขึ้นมา
สำหรับการทำเกลียวกลมแบบเฮลิคอยด์ สามารถใช้ชุดตัดภายในแบบหมุนวนได้ โดยยึดชิ้นงานไว้ในเครื่องกลึงหรือเครื่องจักรที่ดัดแปลง แล้วใช้หัวหมุนวนเฉพาะแทนที่รางเลื่อนเครื่องมือแบบเดิม หรือติดตั้งในตำแหน่งที่ต้องการ การหมุนของชิ้นงานและการป้อนตามแนวแกนจะซิงโครไนซ์กัน เพื่อให้การหมุนของชิ้นงานหนึ่งรอบตรงกับระยะห่างของเกลียวที่ต้องการ
หัวตัดหมุนด้วยความเร็วสูงกว่าชิ้นงานมาก ทำให้เครื่องมือตัดที่ค่อนข้างเรียบง่ายสามารถขึ้นรูปเกลียวโค้งมนได้ในขณะที่ชิ้นงานเคลื่อนที่ไปข้างหน้า
เมื่อเปรียบเทียบกับการกลึงขึ้นรูป การกัดแบบหมุนวนมีข้อดีหลายประการ:
ประสิทธิภาพการตัดเฉือนที่สูงขึ้น
การลับคมและเปลี่ยนใบมีดทำได้ง่ายขึ้น
ลดภาระงานของผู้ปฏิบัติงาน
ควบคุมรูปทรงเกลียวได้ดีขึ้น
ผิวสัมผัสเรียบเนียนขึ้น
ความสามารถในการปรับตัวให้เข้ากับเครื่องมือกลอเนกประสงค์ที่ได้รับการดัดแปลง
บทความต้นฉบับรายงานว่า การกัดแบบหมุนวนสามารถเพิ่มประสิทธิภาพได้หลายเท่าเมื่อเทียบกับวิธีการกลึงแบบเดิม การปรับปรุงที่แท้จริงขึ้นอยู่กับความแข็งแรงของเครื่องจักร ขนาดชิ้นงาน วัสดุของเครื่องมือ พารามิเตอร์การตัด เวลาในการตั้งค่า และปริมาณการผลิต
การตั้งค่าและการจัดแนวเครื่องจักร
การตั้งค่าที่ถูกต้องเป็นสิ่งสำคัญ หัวหมุนต้องอยู่ในตำแหน่งที่แม่นยำสัมพันธ์กับเส้นศูนย์กลางของชิ้นงาน เส้นผ่านศูนย์กลางการตัดและระยะห่างต้องตรงกับรูปทรงเรขาคณิตของเกลียวที่ต้องการ
การเลือกใช้เกียร์ของเครื่องจักรก็ต้องเลือกอย่างระมัดระวังเช่นกัน ความสัมพันธ์ระหว่างการหมุนของแกนหมุนและการเคลื่อนที่ของแท่นเลื่อนจะเป็นตัวกำหนดระยะห่างของเกลียว หากการซิงโครไนซ์ไม่ถูกต้อง เกลียวที่ได้จะไม่ตรงตามข้อกำหนดที่ออกแบบไว้
สำหรับแท่งโลหะที่ยาวและเรียว อาจจำเป็นต้องใช้แท่นรองรับเพื่อลดการโก่งตัวและการสั่นสะเทือน แท่นรองรับด้านหน้า แท่นรองรับด้านหลัง หรือระบบรองรับแบบผสมผสาน สามารถช่วยเพิ่มความแข็งแรงระหว่างการตัดเฉือนได้ ระบบรองรับแบบแม่เหล็กหรือระบบรองรับเฉพาะทางที่ทันสมัย อาจช่วยลดการสั่นสะเทือนได้มากขึ้นหากเหมาะสม
บทความระบุว่าเกลียวที่มีระยะห่างยาวมักต้องการความเร็วรอบชิ้นงานต่ำ โดยนำเสนอช่วงความเร็วประมาณ 0.5 ถึง 5 รอบต่อนาทีเป็นค่าอ้างอิงในกระบวนการ ในบางกรณี อาจจำเป็นต้องใช้กลไกการลดความเร็วในระบบขับเคลื่อนหลัก ค่าเหล่านี้ต้องได้รับการตรวจสอบความถูกต้องสำหรับเครื่องจักร ใบมีด วัสดุ และการออกแบบเกลียวจริง
พารามิเตอร์การตัดและเครื่องมือ
ประสิทธิภาพการกัดแบบหมุนวนขึ้นอยู่กับการผสมผสานที่เหมาะสมของความเร็วในการตัด ความเร็วของหัวกัด ระยะป้อนต่อฟัน ความลึกของการตัด และความเร็วของชิ้นงาน
สำหรับเกลียวเฮลิคอยด์ทรงกลมจำนวนมาก ความลึกของเกลียวทั้งหมดอาจสามารถกลึงได้ในครั้งเดียว แต่ถ้าความลึกของเกลียวมาก เช่น มากกว่า 8 มม. ในตัวอย่างต้นฉบับ อาจจำเป็นต้องกลึงหลายครั้ง การกลึงหลายครั้งต้องอาศัยการจัดตำแหน่งเฟสที่แม่นยำ เครื่องมือตัดต้องกลับเข้าไปในโปรไฟล์คลื่นที่เกิดขึ้นก่อนหน้านี้ในตำแหน่งที่ถูกต้อง หากเฟสผิด การกลึงครั้งที่สองอาจทำให้รูปทรงของเกลียวเสียหายได้
ควรเลือกวัสดุของเครื่องมือตัดให้เหมาะสมกับวัสดุของชิ้นงาน ความแข็ง ความเร็วในการตัด และผิวสำเร็จที่ต้องการ แหล่งข้อมูลกล่าวถึงเกรดคาร์ไบด์ YT15 และ YC8 เป็นตัวอย่างในอดีต การเลือกเครื่องมือตัดในปัจจุบันควรปฏิบัติตามคำแนะนำของผู้ผลิตเครื่องมือตัด และตรวจสอบความถูกต้องผ่านการทดลองควบคุม
การระบายความร้อน การควบคุมชิป และความปลอดภัย
การกัดแบบหมุนวนสามารถสร้างอุณหภูมิการตัดสูงเนื่องจากใบมีดหมุนอย่างรวดเร็ว การใช้ลมอัดหรือการตัดแบบแห้งอาจใช้ได้ในสภาพแวดล้อมการผลิตบางอย่าง แต่การระบายความร้อนด้วยละอองน้ำสามารถลดอุณหภูมิการตัดและการเสียรูปจากความร้อนของชิ้นงานได้หากใช้อย่างถูกวิธี
การลดความร้อนสามารถยืดอายุการใช้งานของใบมีดตัด รักษาคุณภาพพื้นผิว และรักษาความแม่นยำของขนาดได้ กลยุทธ์การระบายความร้อนต้องเหมาะสมกับวัสดุ เครื่องมือตัด ตัวเครื่อง และข้อกำหนดด้านความปลอดภัยในพื้นที่นั้นๆ
การควบคุมเศษโลหะก็มีความสำคัญเช่นกัน ความลึกของการตัดและหน้าตัดของเศษโลหะจะเปลี่ยนแปลงอย่างต่อเนื่องในระหว่างการกลึงเกลียวกลม ดังนั้นเศษโลหะอาจแตกหักอย่างไม่คาดคิดและกระเด็นออกจากบริเวณการตัด จึงควรใช้ฝาครอบหรืออุปกรณ์ป้องกัน ผู้ปฏิบัติงานต้องปฏิบัติตามขั้นตอนความปลอดภัยของเครื่องจักร สวมอุปกรณ์ป้องกันส่วนบุคคลที่เหมาะสม และอยู่ห่างจากชิ้นส่วนที่หมุนได้
บทสรุป
เกลียวเฮลิคอยด์ทรงกลมเป็นรูปแบบการเชื่อมต่อที่มีประโยชน์สำหรับอุปกรณ์เจาะหินและเหมืองแร่ที่ต้องการความแข็งแรงสูง รูปทรงโค้งมนเรียบลื่นสามารถรองรับการส่งแรงบิดสูง ความแข็งแรงในการเชื่อมต่อที่ดี และความต้านทานต่อความล้าจากการกระแทก เมื่อได้รับการออกแบบและผลิตอย่างถูกต้อง
การกัดแบบหมุนวน (Whirling milling) เป็นวิธีที่มีประสิทธิภาพในการขึ้นรูปเกลียวที่มีรูปทรงซับซ้อนเหล่านี้ ด้วยการตั้งค่าที่แม่นยำ การรองรับชิ้นงานที่มั่นคง การป้อนชิ้นงานที่ประสานกัน พารามิเตอร์การตัดที่เหมาะสม และการระบายความร้อนที่ถูกต้อง ผู้ผลิตสามารถเพิ่มผลผลิตในขณะที่ยังคงรักษาความแม่นยำของรูปทรงและคุณภาพของพื้นผิวไว้ได้
สำหรับผู้ผลิตก้านเจาะและเครื่องจักรหนัก คุณภาพของเกลียวไม่ใช่เรื่องเล็กน้อย แต่เป็นปัจจัยหลักที่มีผลต่อการส่งถ่ายพลังงานอย่างน่าเชื่อถือ อายุการใช้งานของเครื่องมือ ประสิทธิภาพการทำงานของผู้ปฏิบัติงาน และต้นทุนการเจาะโดยรวม



