
เหล็กกลวงคุณภาพสูงสำหรับแกนเจาะงานหนัก
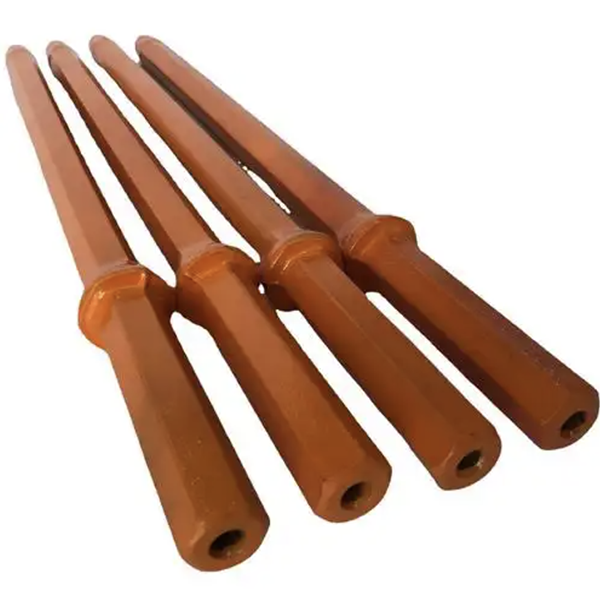
ก้านเจาะสำหรับงานหนักทำหน้าที่ถ่ายทอดพลังงานจากการกระแทกและการหมุนจากสว่านไฮดรอลิกไปยังหัวเจาะ ตัวก้านทำจากเหล็กกลวง ต้องทนทานต่อแรงกระแทก แรงบิด การเสียดสี และน้ำหรืออากาศที่กัดกร่อนซ้ำๆ เนื่องจากอุปกรณ์เจาะมีกำลังมากขึ้น คุณภาพและความสม่ำเสมอของเหล็กกลวงจึงมีความสำคัญมากขึ้นต่ออายุการใช้งานของก้านและประสิทธิภาพการเจาะ
กระบวนการผลิตเหล็กกลวงส่งผลต่อขนาด โครงสร้างภายใน สภาพพื้นผิว และประสิทธิภาพในการต้านทานความล้า บทความนี้จะทบทวนวิธีการผลิตทั่วไปสองวิธีและปัจจัยด้านคุณภาพที่มีอิทธิพลต่อประสิทธิภาพของแท่งเจาะสำหรับงานหนัก
ข้อกำหนดสำหรับแท่งเจาะงานหนัก
ก้านเจาะสำหรับงานหนักทำงานภายใต้สภาวะที่รุนแรง บทความต้นฉบับอธิบายถึงแท่นขุดเจาะไฮดรอลิกที่ส่งแรงกระแทกหลายพันครั้งต่อนาที ด้วยพลังงานกระแทกสูงและแรงบิดมหาศาล ก้านเจาะต้องส่งผ่านพลังงานนั้นผ่านคลื่นความเครียดในขณะที่หมุนและลำเลียงสารชะล้างผ่านทางช่องภายใน
ในระหว่างการใช้งาน ตัวแท่งเจาะจะได้รับแรงกระแทก แรงดัด แรงบิด และแรงล้า พื้นผิวด้านนอกสัมผัสกับหินและผนังรูเจาะ ในขณะที่รูระบายภายในสัมผัสกับน้ำหรืออากาศที่มีแรงดันสูงและเศษหินจากการเจาะ การรวมกันเช่นนี้ทำให้แท่งเหล็กกลวงเป็นส่วนสำคัญของระบบการเจาะทั้งหมด
บทความนี้อธิบายถึงตลาดที่กำลังเติบโตสำหรับเหล็กเส้นรับแรงสูง ซึ่งรวมถึงผลิตภัณฑ์ตระกูล T51, T45 และ H35 นอกจากนี้ยังรายงานว่าเหล็กเส้นที่ผลิตในประเทศได้รับส่วนแบ่งการตลาดอย่างมาก ในขณะที่ความแปรปรวนของอายุการใช้งานและการแตกหักจากความล้ายังคงเป็นข้อกังวลสำหรับผลิตภัณฑ์บางชนิด ตัวเลขตลาดเหล่านี้สะท้อนถึงรายงานในบทความและควรตรวจสอบกับข้อมูลระดับภูมิภาคในปัจจุบัน
สองกระบวนการผลิตเหล็กกลวง
บทความนี้อธิบายถึงสองกระบวนการผลิตเหล็กกลวง
วิธีแรกคือการเจาะรูภายในโดยการเจาะแท่งโลหะตันแล้วใช้แกนหรือแท่งรีดขึ้นรูป กระบวนการแบบง่ายๆ มีดังนี้:
การผลิตและการกลั่นเหล็กกล้า
การหล่อแบบต่อเนื่องของแท่งโลหะขนาดใหญ่
การรีดครั้งแรกเพื่อเปิดและขึ้นรูปแท่งโลหะ
การเจาะรูตรงกลางด้วยเครื่องจักรกล
การใส่แท่งแกนกลาง
การรีดเพื่อขึ้นรูปเหล็กกลวง
วิธีที่สองใช้การเจาะและการรีดร้อน โดยนำแท่งโลหะกลมมาให้ความร้อน เจาะรูตรงกลาง ลดขนาดเส้นผ่านศูนย์กลาง และรีดให้เป็นรูปทรงกลวงในที่สุด
แต่ละกระบวนการมีข้อดีข้อเสีย การเจาะและการรีดแกนสามารถให้รูปทรงภายในที่ควบคุมได้และการไหลของโลหะที่ดีหากดำเนินการอย่างถูกวิธี การเจาะและการรีดร้อนอาจมีข้อดีในด้านผลผลิต ต้นทุนการผลิต และความยืดหยุ่นในการผลิต เส้นทางที่ดีที่สุดขึ้นอยู่กับเกรดเหล็ก ขนาดของผลิตภัณฑ์ อุปกรณ์ เป้าหมายคุณภาพ และปริมาณการผลิต
กระบวนการผลิตส่งผลต่อคุณภาพของผลิตภัณฑ์อย่างไร
รูปทรงภายในของเหล็กกลวงส่งผลต่อการรับน้ำหนักของก้านเจาะ ในบริเวณที่เจาะรู การเจาะที่ไม่ตรงศูนย์กลางอาจทำให้ความหนาของผนังไม่สม่ำเสมอ การเปลี่ยนแปลงภายในที่คมชัดอาจทำให้เกิดความเค้นสะสมและกลายเป็นจุดเริ่มต้นของรอยแตกจากความล้า
เหล็กกลวงที่เจาะและรีดร้อนอาจมีปัญหาเฉพาะตัว รอยเกลียวหรือรอยแตกเล็กๆ บนผิวด้านในหรือด้านนอกอาจส่งผลต่ออายุการใช้งานหากไม่ได้รับการควบคุม ข้อบกพร่องเหล่านี้อาจรุนแรงขึ้นเมื่อแท่งเหล็กสัมผัสกับการกระแทกและการดัดงอซ้ำๆ
ดังนั้นผู้ผลิตจึงควรตรวจสอบสิ่งต่อไปนี้:
ขนาดภายนอกและรูปทรง
เส้นผ่านศูนย์กลางรูภายในและความเป็นศูนย์กลาง
ความสม่ำเสมอของความหนาผนัง
ความตรง
สภาพพื้นผิวภายในและภายนอก
การลดคาร์บอนและการเกิดคราบตะกรัน
คุณสมบัติทางกล
ระดับความสะอาดและสิ่งเจือปนของเหล็ก
ข้อกำหนดการตรวจสอบควรสะท้อนถึงการออกแบบแท่งโลหะและสภาวะการใช้งาน เกณฑ์การยอมรับพื้นผิวและมิติควรได้รับการกำหนดไว้ก่อนการผลิตและนำไปใช้ให้สม่ำเสมอ
ความสะอาดและความสม่ำเสมอของเหล็กกล้า
บทความระบุว่า 23CrNi3Mo เป็นเหล็กกล้าที่ใช้กันทั่วไปสำหรับแท่งเจาะงานหนัก และตั้งข้อสังเกตว่าองค์ประกอบทางเคมีและข้อกำหนดทางกลอาจเทียบเคียงกันได้ระหว่างผู้ผลิตแต่ละราย ในขณะที่ความสะอาดและความสม่ำเสมอยังคงแตกต่างกัน
ปัจจัยสำคัญ ได้แก่ ปริมาณกำมะถันและอะลูมิเนียม ระดับก๊าซที่ละลายอยู่ เช่น ไนโตรเจนและไฮโดรเจน รูปทรงของสิ่งเจือปน และความเสถียรของโครงสร้างจุลภาคที่กำลังขยายต่ำ
ปัจจัยเหล่านี้มีความสำคัญ เนื่องจากสิ่งเจือปน ข้อบกพร่องที่เกี่ยวข้องกับก๊าซ และความไม่สม่ำเสมอในระดับท้องถิ่น สามารถลดความต้านทานต่อความล้าได้ ภายใต้แรงกระแทกซ้ำๆ ข้อบกพร่องเล็กๆ ภายในหรือบนพื้นผิวอาจกลายเป็นจุดเริ่มต้นของรอยแตก การควบคุมและการตรวจสอบกระบวนการผลิตเหล็กที่ดีขึ้นจะช่วยลดความเสี่ยงนี้ได้
องค์ประกอบทางเคมีเพียงอย่างเดียวไม่ได้เป็นตัวกำหนดคุณภาพ วัตถุดิบสองชุดที่มีองค์ประกอบทางเคมีคล้ายกันอาจให้ผลลัพธ์ที่แตกต่างกันได้ หากความสะอาด การแยกตัวของส่วนประกอบ ข้อบกพร่องภายใน หรือโครงสร้างจุลภาคแตกต่างกัน
การจับคู่เหล็กกลวงกับกระบวนการผลิตแท่งเหล็ก
เหล็กกลวงเป็นเพียงวัสดุเริ่มต้นเท่านั้น แท่งเจาะสำเร็จรูปยังขึ้นอยู่กับการกลึง การผลิตเกลียว การอบชุบความร้อน การดัดให้ตรง และการตรวจสอบขั้นสุดท้ายอีกด้วย
เหล็กที่ใช้ต้องเหมาะสมกับกระบวนการผลิตทั้งหมดของผู้ผลิต ความแข็งหรือโครงสร้างจุลภาคที่แตกต่างกันอาจส่งผลต่อการกลึงและการอบชุบความร้อน ความตรงที่ไม่ดีหรือความหนาของผนังที่ไม่สม่ำเสมออาจก่อให้เกิดปัญหาในระหว่างการกลึงเกลียวและการใช้งาน
โปรแกรมจัดหาวัสดุที่น่าเชื่อถือควรประกอบด้วย การรับรองวัสดุ การตรวจสอบย้อนกลับความร้อน ค่าความคลาดเคลื่อนของขนาดที่ตกลงกันไว้ ขีดจำกัดของข้อบกพร่อง และการตรวจสอบประสิทธิภาพเป็นระยะ ข้อมูลภาคสนามเกี่ยวกับจำนวนเมตรที่เจาะ ตำแหน่งการแตกหัก การสึกหรอของเกลียว และเวลาหยุดทำงาน สามารถช่วยระบุได้ว่าปัญหาเกิดจากเหล็กกลวง กระบวนการผลิตขั้นปลาย หรือสภาพการใช้งาน
บทสรุป
ทั้งวิธีการเจาะรูและการเจาะด้วยความร้อนสามารถผลิตเหล็กกลวงสำหรับแท่งเจาะงานหนักได้ เมื่อควบคุมกระบวนการอย่างเหมาะสม ประสิทธิภาพของแท่งเจาะขึ้นอยู่กับรูปทรงภายใน ความสม่ำเสมอของความหนาของผนัง คุณภาพพื้นผิว ความสะอาดของเหล็ก และคุณสมบัติทางกลที่คงที่
สำหรับผู้ผลิตแท่งเจาะและผู้รับเหมาเจาะ เป้าหมายคือการประเมินวัสดุและห่วงโซ่การผลิตทั้งหมด เหล็กกลวงที่มีคุณภาพสม่ำเสมอจะทำให้แท่งเจาะมีฐานที่แข็งแรงขึ้นเพื่ออายุการใช้งานที่ยาวนาน การกลึงที่คาดการณ์ได้ และประสิทธิภาพการเจาะที่เชื่อถือได้



