
เหตุใดการอบชุบความร้อนจึงเป็นตัวตัดสินว่าดอกกัดเกลียวจะทนทานต่อการใช้งานหรือไม่
ดอกสว่านแบบมีเกลียวอาจดูสมบูรณ์แบบเมื่อออกจากโรงงาน เกลียวสะอาด ปุ่มคาร์ไบด์แน่นสนิท ผิวตัวดอกสว่านเรียบเนียน
จากนั้นมันก็ลงไปใต้ดิน
หลังจากเจาะอย่างหนักหน่วงไปสองสามชั่วโมง เรื่องราวอาจแตกต่างออกไปอย่างสิ้นเชิง ดอกสว่านอันหนึ่งยังคงรักษาขนาดได้ดี ยึดปุ่มได้อย่างแน่นหนา และพร้อมใช้งานในรอบต่อไป ในขณะที่อีกอันหนึ่งกลับเกิดความเสียหายที่เกลียว รอยแตกที่ตัวดอกสว่าน การสึกหรอผิดปกติ หรือเม็ดมีดหลวมก่อนที่ใครจะคาดคิด
ความแตกต่างนั้นอาจมองไม่เห็นได้ชัดเจนจากภายนอกเสมอไป บ่อยครั้งที่ความแตกต่างนั้นขึ้นอยู่กับการอบชุบด้วยความร้อน
สำหรับดอกสว่านแบบมีเกลียว การอบชุบความร้อนไม่ใช่ขั้นตอนสุดท้ายเพื่อความสวยงาม แต่เป็นกระบวนการที่กำหนดว่าตัวเหล็กมีสมดุลที่เหมาะสมระหว่างความแข็งแรง ความเหนียว ความต้านทานการสึกหรอ และความต้านทานความล้าสำหรับการเจาะหินที่มีแรงกระแทกสูงหรือไม่
หากปรับสมดุลไม่ถูกต้อง การออกแบบที่ดีก็อาจล้มเหลวในการใช้งานจริงได้
ตัวบิตแบบปุ่มกดนั้นอยู่ภายใต้แรงกดดันอย่างต่อเนื่อง
การเจาะหินเป็นงานที่หนักมาก ทุกครั้งที่สว่านเจาะหินกระแทก จะส่งคลื่นความเค้นผ่านตัวเชื่อมต่อก้านสว่าน ก้านสว่าน เกลียว และตัวดอกสว่าน ในขณะเดียวกัน ดอกสว่านก็จะหมุน เม็ดมีดคาร์ไบด์จะบดและตัดหิน และระบบชะล้างจะพัดพาเศษหินที่สึกกร่อนไปตามหน้าตัดและร่องของดอกสว่าน
ตัวดอกไขควงแบบมีเกลียวต้องรับมือกับทุกอย่างได้
ดอกสว่านต้องมีความแข็งเพียงพอที่จะต้านทานการสึกหรอบริเวณเกลียว รูเจาะ และที่นั่งปุ่มกด นอกจากนี้ยังต้องมีความเหนียวเพียงพอที่จะป้องกันการแตกหักง่ายเมื่อถูกกระแทก หากอ่อนเกินไป ดอกสว่านจะสึกหรอเร็ว หากแข็งเกินไป ตัวดอกสว่านอาจแตกหักง่ายเมื่อสภาพการเจาะรุนแรงขึ้น
ด้วยเหตุนี้ การอบชุบด้วยความร้อนจึงต้องได้รับการจัดการในฐานะกระบวนการผลิตที่มีการควบคุม ไม่ใช่สูตรสำเร็จรูปทั่วไป
องค์ประกอบทางเคมีของเหล็กมีความสำคัญ รูปทรงและพื้นที่หน้าตัดที่มีประสิทธิภาพของดอกสว่านก็มีความสำคัญเช่นกัน บรรยากาศในเตาหลอม อัตราการให้ความร้อน ระยะเวลาการคงอุณหภูมิ วิธีการชุบแข็ง และรอบการอบคืนตัว ล้วนมีความสำคัญเช่นกัน หากเปลี่ยนแปลงตัวแปรใดตัวแปรหนึ่งโดยไม่เข้าใจตัวแปรอื่นๆ คุณสมบัติสุดท้ายอาจเบี่ยงเบนไปจากที่ออกแบบไว้ได้
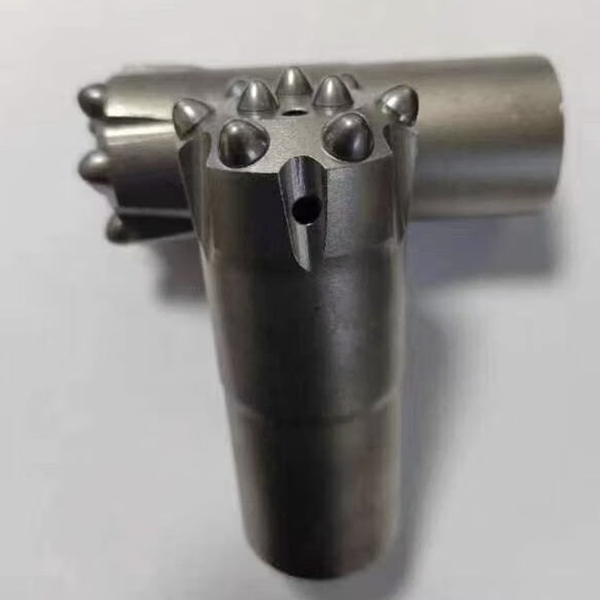
เริ่มจากเหล็กกล้า ไม่ใช่เตาหลอม
กระบวนการอบชุบความร้อนเริ่มต้นขึ้นนานก่อนที่ชิ้นงานจะเข้าสู่เตาอบ
เหล็กอัลลอยที่นิยมใช้สำหรับดอกไขควงเกลียวอาจรวมถึงเกรดต่างๆ เช่น 45CrNiMoV หรือ 42CrMo ขึ้นอยู่กับการออกแบบและกระบวนการผลิตของผู้ผลิต วัสดุเหล่านี้ถูกเลือกใช้เนื่องจากสามารถพัฒนาคุณสมบัติความแข็งแรงและความเหนียวที่เหมาะสมได้หลังจากการอบชุบอย่างควบคุม
แต่ใบรับรองวัสดุเพียงอย่างเดียวไม่ได้รับประกันว่าตัวบิตบอดี้จะมีคุณภาพดีเสมอไป
หลังจากขึ้นรูปแล้ว การเตรียมพื้นผิวก่อนการขึ้นรูป เช่น การทำให้เป็นปกติหรือการอบอ่อน สามารถช่วยลดความเครียดภายใน ปรับโครงสร้างเกรนให้ละเอียด และสร้างสภาพเริ่มต้นที่สม่ำเสมอยิ่งขึ้นสำหรับการกลึงและการชุบแข็งขั้นสุดท้าย การข้ามขั้นตอนนี้ หรือการจัดการที่ไม่สม่ำเสมอ อาจก่อให้เกิดปัญหาในภายหลังได้
การเตรียมพื้นผิวก็มีความสำคัญเช่นกัน น้ำมัน คราบตะกรัน และสิ่งปนเปื้อนสามารถส่งผลต่อการให้ความร้อนและทำให้เกิดการสูญเสียคาร์บอนบนพื้นผิว ซึ่งเป็นเรื่องสำคัญเพราะพื้นผิวเป็นจุดเริ่มต้นของการสึกหรอของเกลียว การเสียดสีของตัวชิ้นงาน และความเสียหายจากความล้า
ชิ้นส่วนที่มีผิวเคลือบไม่สม่ำเสมออาจดูเหมือนใช้ได้ในครั้งแรกที่ตรวจสอบ แต่จะมีพฤติกรรมที่ไม่สามารถคาดเดาได้เมื่อใช้งานจริง
การควบคุมความร้อนช่วยปกป้องความทนทาน
หนึ่งในข้อผิดพลาดที่พบบ่อยที่สุดในการอบชุบความร้อนคือ การมองว่าอุณหภูมิเป็นตัวเลขเพียงอย่างเดียวที่สำคัญ
ไม่ใช่อย่างนั้น
อุณหภูมิความร้อนเป้าหมายต้องเหมาะสมกับเกรดเหล็กเฉพาะและคุณสมบัติสุดท้ายที่ต้องการ เอกสารอ้างอิงในอุตสาหกรรมอาจระบุช่วงการชุบแข็งไว้ที่ประมาณ 850-920°C สำหรับตัวดอกสว่านเหล็กอัลลอยบางชนิด แต่การตั้งค่าที่ถูกต้องนั้นไม่ได้เป็นสากล ต้องมาจากข้อกำหนดกระบวนการที่ได้รับการอนุมัติสำหรับวัสดุ ขนาด และผลลัพธ์ที่ต้องการ
ความร้อนสูงเกินไปเป็นอันตรายอย่างยิ่ง มันสามารถทำให้เนื้อโลหะขยายตัว ลดความเหนียว และเพิ่มความเสี่ยงต่อการแตกหักเมื่อถูกกระแทก ตัวดอกสว่านอาจมีความแข็งแรงเพียงพอหลังการอบชุบ แต่ก็ยังขาดความทนทานต่อแรงกระแทกที่จำเป็นสำหรับสภาพการเจาะที่ต้องการกำลังสูง
อัตราการให้ความร้อนก็มีความสำคัญเช่นกัน ดอกสว่านแบบมีเกลียวไม่ใช่เหล็กชิ้นเดียวที่เรียบเนียน มันมีช่องทางไหลผ่าน รูสำหรับปุ่ม พื้นที่สำหรับทำเกลียว และความหนาของหน้าตัดที่เปลี่ยนแปลงไป การให้ความร้อนที่รวดเร็วหรือไม่สม่ำเสมออาจทำให้เกิดความเครียดจากความร้อนก่อนที่กระบวนการชุบแข็งจะเริ่มต้นขึ้นด้วยซ้ำ
สำหรับรูปทรงเรขาคณิตที่ซับซ้อน การให้ความร้อนแบบเป็นขั้นตอนและการอุ่นล่วงหน้าสามารถลดความแตกต่างของอุณหภูมิระหว่างพื้นผิวและแกนกลางได้ ซึ่งจะช่วยลดโอกาสการบิดเบี้ยวหรือการแตกร้าวในขั้นตอนต่อไป
เป้าหมายไม่ใช่เพียงแค่การทำให้ร่างกายร้อนขึ้นอย่างรวดเร็ว แต่เป็นการทำให้ร่างกายร้อนขึ้นอย่างทั่วถึง
กระบวนการชุบแข็งเป็นกระบวนการที่ความเสี่ยงเพิ่มสูงขึ้น
การชุบแข็งจะสร้างโครงสร้างที่แข็งแรงซึ่งจำเป็นต่อความทนทานต่อการสึกหรอ แต่ก็เป็นจุดที่ความเครียดจากความร้อนก่อให้เกิดอันตรายได้เช่นกัน
การเลือกตัวกลางในการชุบแข็งส่งผลต่อทั้งความเร็วในการระบายความร้อนและความเสี่ยงต่อการบิดเบี้ยว น้ำและน้ำเกลือระบายความร้อนได้ดีมาก แต่การระบายความร้อนอย่างรวดเร็วอาจเพิ่มโอกาสในการแตกร้าวหรือการเสียรูปได้ น้ำมันโดยทั่วไปจะระบายความร้อนได้น้อยกว่าและสามารถควบคุมการระบายความร้อนได้ดีกว่าสำหรับงานกลึงเกลียวหลายประเภท
ไม่มีตัวกลางในการชุบแข็งแบบใดที่ดีที่สุดสำหรับทุกกรณี การตัดสินใจขึ้นอยู่กับความสามารถในการชุบแข็งของเหล็ก ขนาดของดอกสว่าน รูปทรง และเป้าหมายประสิทธิภาพสุดท้าย
สิ่งที่สำคัญคือการควบคุมที่สม่ำเสมอ
สารหล่อเย็นต้องมีอุณหภูมิและการไหลเวียนที่คงที่ ตัวดอกสว่านต้องจุ่มลงในสารหล่อเย็นในทิศทางที่ถูกต้อง การระบายความร้อนที่ไม่สม่ำเสมออาจทำให้บริเวณหนึ่งแข็งกว่า อีกบริเวณหนึ่งอ่อนกว่า และอีกบริเวณหนึ่งมีแรงเค้นตกค้างมากเกินไป ในการใช้งานจริง จุดอ่อนเหล่านั้นมักจะปรากฏให้เห็นบริเวณโคนเกลียว ส่วนที่เรียบ หรือส่วนที่เปลี่ยนผ่านของรูปทรงตัวดอกสว่าน
ด้วยเหตุนี้ สายการผลิตอบชุบความร้อนจึงควรดำเนินการชุบแข็งเป็นกระบวนการที่ทำซ้ำได้ ไม่ใช่เพียงแค่ขั้นตอนการจุ่มแล้วปล่อยให้เย็นลง
การอบชุบความร้อนช่วยให้ตัวดอกสว่านมีสมดุลในการทำงาน
เหล็กที่ผ่านการชุบแข็งใหม่ๆ อาจจะแข็ง แต่ความแข็งเพียงอย่างเดียวไม่ใช่เป้าหมาย เหล็กที่ไม่ผ่านการอบคืนตัวหรืออบคืนตัวไม่ดีอาจกักเก็บความเค้นมากเกินไปและเปราะเกินไปสำหรับการเจาะแบบกระแทก
การอบชุบช่วยลดความเค้นตกค้างและปรับความแข็งและความเหนียวให้อยู่ในระดับที่ใช้งานได้
จังหวะเวลาเป็นสิ่งสำคัญ การหน่วงเวลาการอบคืนตัวหลังจากชุบแข็งอาจเพิ่มความเสี่ยงต่อการแตกร้าว อุณหภูมิและระยะเวลาในการอบคืนตัวต้องเลือกให้เหมาะสมกับเหล็กแต่ละชนิดและคุณสมบัติที่ต้องการ ตัวอย่างเช่น การใช้งานกับดอกสว่านที่มีความเหนียวสูงบางประเภทใช้อุณหภูมิการอบคืนตัวสูงกว่า 550°C โดยความแข็งของตัวชิ้นงานสุดท้ายมักกำหนดเป้าหมายไว้ในช่วงที่ควบคุมได้ เช่น HRC 44-48 ตัวเลขเหล่านี้เป็นเพียงข้อมูลอ้างอิงกระบวนการ ไม่ใช่สิ่งที่จะมาทดแทนข้อกำหนดการอบชุบความร้อนที่ได้รับการรับรองจากผู้ผลิต
คำถามสำคัญก็ยังคงเหมือนเดิมเสมอ คือ ตัวดอกไขควงสามารถทนต่อแรงกระแทกซ้ำๆ ได้โดยไม่สูญเสียความทนทานต่อการสึกหรอที่ช่วยปกป้องเกลียวและที่นั่งของปุ่มหรือไม่?
นั่นคือความสมดุลที่กระบวนการอบชุบที่ดีควรบรรลุให้ได้
รายละเอียดเกี่ยวกับเกลียวและรูสำหรับล้างทำความสะอาดนั้นไม่ควรมองข้าม
ความล้มเหลวทุกครั้งไม่ได้เริ่มต้นที่หน้าดอกสว่านเสมอไป
การเปลี่ยนผ่านภายในที่คมชัด บริเวณคลายเกลียวที่ไม่เรียบ รอยขีดข่วน และการตกแต่งที่ไม่ดีบริเวณร่องล้าง สามารถทำให้เกิดการกระจุกตัวของความเค้นได้ ภายใต้กระบวนการชุบแข็งและการกระแทกซ้ำๆ บริเวณเหล่านั้นจึงมีแนวโน้มที่จะเป็นจุดเริ่มต้นของการแตกร้าว
การออกแบบและการตกแต่งที่ดีควรใช้รัศมีโค้งมนแทนมุมแหลมคมเท่าที่จะเป็นไปได้ บริเวณเกลียวที่สำคัญควรสะอาดและปราศจากความเสียหาย การเจาะรูและร่องให้เรียบต้องได้รับการดูแลอย่างระมัดระวัง เนื่องจากเป็นการรวมกันของการสึกหรอจากการเสียดสีกับการเปลี่ยนแปลงความหนาของหน้าตัด
แม้แต่กระบวนการอบชุบความร้อนที่ดีที่สุดก็ไม่สามารถชดเชยจุดที่มีความเค้นสูงซึ่งสามารถหลีกเลี่ยงได้ในการออกแบบหรือการกลึงชิ้นส่วนได้อย่างสมบูรณ์
การควบคุมคุณภาพพิสูจน์กระบวนการ
ดอกกัดเกลียวไม่ควรตัดสินจากรูปลักษณ์ภายนอกเพียงอย่างเดียว
การทดสอบความแข็งในหลายตำแหน่งช่วยยืนยันความสม่ำเสมอทั่วทั้งชิ้นงาน การทดสอบบริเวณโคนเกลียวและพื้นผิวชิ้นงานสามารถแสดงให้เห็นว่าการอบชุบเข้าถึงบริเวณที่สำคัญที่สุดหรือไม่ การตรวจสอบทางโลหะวิทยาให้การควบคุมอีกชั้นหนึ่ง โดยตรวจสอบปัญหาต่างๆ เช่น ความร้อนสูงเกินไป การสูญเสียคาร์บอน หรือโครงสร้างจุลภาคที่ไม่เหมาะสม
สำหรับผู้รับเหมาเจาะบ่อ นี่คือเหตุผลว่าทำไมการควบคุมคุณภาพของซัพพลายเออร์จึงมีความสำคัญ ดอกสว่านราคาถูกที่มีการอบชุบความร้อนไม่สม่ำเสมอ อาจทำให้เสียค่าใช้จ่ายมากขึ้นในที่สุด เนื่องจากการเปลี่ยนชิ้นส่วนก่อนกำหนด อัตราการเจาะลดลง เกลียวเสียหาย และการหยุดทำงานโดยไม่คาดคิด
ตัวดอกสว่านเป็นฐานที่ยึดคาร์ไบด์ เกลียว และการออกแบบร่องเข้าด้วยกัน เมื่อควบคุมกระบวนการอบชุบความร้อนได้ เครื่องมือทั้งหมดก็จะมีโอกาสทำงานได้ดียิ่งขึ้น กล่าวคือ คงสภาพเดิม รักษาขนาด และส่งผ่านพลังงานการเจาะผ่านหินได้อย่างมีประสิทธิภาพ



