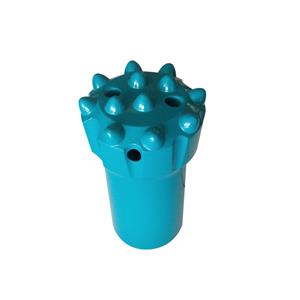
การกลึงด้วยดอกกัดปุ่มเกลียว: 5 วิธีควบคุมที่ช่วยยืดอายุการใช้งานของเครื่องมือ
เหตุใดการกลึงเกลียวดอกสว่านจึงมีผลต่ออายุการใช้งานของดอกสว่าน?
ดอกสว่านแบบมีเกลียวอาจดูสมบูรณ์แบบเมื่อออกจากโรงงาน แต่ก็อาจสูญเสียพลังงานในการกระแทกได้ในระหว่างการใช้งานครั้งแรก ปัญหาที่ซ่อนอยู่มักอยู่ภายในตัวก้านดอกสว่าน: จุดอ้างอิงในการกลึงเปลี่ยนไประหว่างการใช้งาน มุมแหลมคมถูกทิ้งไว้ข้างร่องเศษ หรือครีบที่เกิดขึ้นทำให้ก้านดอกสว่านเสียหาย
ตัวด้ามไม่ได้เป็นเพียงแค่ชิ้นส่วนเหล็กที่ยึดปุ่มไว้เท่านั้น มันทำหน้าที่ถ่ายทอดพลังงานจากการกระแทก รองรับการเชื่อมต่อแบบเกลียว นำทางการหมุน และช่วยในการชะล้างผงหินออกไป ดังนั้น ข้อผิดพลาดเล็กน้อยในการผลิตจึงอาจกลายเป็นปัญหาในการประกอบ การรับน้ำหนักที่ไม่สม่ำเสมอ การกระจุกตัวของความเค้น และความเสียหายก่อนกำหนดได้
การควบคุมต่อไปนี้เป็นพื้นฐานสำคัญสำหรับการผลิตดอกกัดเกลียวแบบปุ่มที่เชื่อถือได้
1. ใช้จุดอ้างอิงการตัดเฉือนเพียงจุดเดียวตลอดกระบวนการ
ควรใช้จุดอ้างอิงการกลึงเดียวกันสำหรับการกลึงเส้นผ่านศูนย์กลางภายนอก การตัดเกลียว และการกัดร่องระบายเศษ การเปลี่ยนจุดอ้างอิงระหว่างการผลิตอาจทำให้เกิดข้อผิดพลาดเรื่องความตรงแนวแกนได้
ดอกสว่านอาจยังผ่านการตรวจสอบด้วยสายตาขั้นพื้นฐานได้หลังจากเกิดเหตุการณ์นี้ แต่เกลียว เส้นผ่านศูนย์กลางภายนอก และช่องทางเดินของเศษวัสดุอาจไม่อยู่ในแนวศูนย์กลางเดียวกันอีกต่อไป เมื่อดอกสว่านทำงานภายใต้แรงกระแทก การเยื้องศูนย์ดังกล่าวอาจทำให้เกิดการสัมผัสที่ไม่สม่ำเสมอและลดประสิทธิภาพการถ่ายโอนพลังงาน
กระบวนการที่มีเสถียรภาพเริ่มต้นด้วยแผนข้อมูลที่ชัดเจน การยึดจับที่สม่ำเสมอ และการตรวจสอบหลังจากการเปลี่ยนแปลงการตั้งค่าหลักทุกครั้ง
2. พิจารณาเส้นด้ายเป็นส่วนประกอบในการถ่ายโอนพลังงาน
เกลียวเป็นส่วนเชื่อมต่อหลักระหว่างดอกสว่านแบบปุ่มกับแกนสว่านที่เข้าชุดกัน เกลียวต้องเป็นไปตามข้อกำหนดในแบบร่าง ทั้งขนาดเกลียว ระยะห่างของเกลียว รูปทรง และความคลาดเคลื่อน
ช่องว่างที่กว้างเกินไปอาจทำให้พลังงานจากการกระแทกสูญเปล่าและเร่งการสึกหรอของพื้นผิวสัมผัส ในทางกลับกัน ช่องว่างที่แคบเกินไปอาจทำให้การประกอบทำได้ยากหรือทำให้การเชื่อมต่อติดขัด ซึ่งทั้งสองสภาวะนี้ไม่เป็นที่ยอมรับในกระบวนการเจาะเพื่อการผลิต
การตรวจสอบคุณภาพเกลียวควรครอบคลุมมากกว่าแค่เส้นผ่านศูนย์กลางที่ระบุไว้ พื้นผิวเกลียว บริเวณที่คลายเกลียว และความเบี่ยงเบนของเกลียวต้องปราศจากรอยขีดข่วน รอยบุบ รอยขรุขระ และคราบออกไซด์ ข้อบกพร่องเหล่านี้อาจขัดขวางการประกอบและกลายเป็นจุดเริ่มต้นของความเสียหายจากความล้าได้
สำหรับผู้ซื้อดอกสว่านเจาะหิน ควรตรวจสอบมาตรฐานเกลียวและข้อกำหนดของก้านสว่านให้เข้ากันเสมอ ดอกสว่านที่ดีก็ไม่สามารถชดเชยการเชื่อมต่อที่ไม่เข้ากันได้
3. กำจัดผงหินออกไปอย่างราบรื่น
ร่องและรูระบายเศษหินต้องได้รับการกลึงตามตำแหน่งและขนาดที่ระบุในแบบแปลน จุดประสงค์คือเพื่อให้หินบดมีทางระบายออกจากรูได้อย่างมีประสิทธิภาพ หากตำแหน่งของทางเดินไม่เหมาะสมหรืออุดตัน ผงหินอาจสะสมรอบดอกสว่านและเพิ่มแรงเสียดทาน ความร้อน และการสึกหรอ
ปากร่อง ด้านล่าง และขอบ ควรใช้การเปลี่ยนผ่านแบบ R ที่เหมาะสม มุมแหลมคมเป็นอันตรายด้วยเหตุผลสองประการ คือ อาจดักจับผงหิน และทำให้เกิดการกระจุกตัวของความเค้นภายใต้การกระแทกซ้ำๆ
หลักการเดียวกันนี้สามารถนำไปใช้กับทุกช่วงการเปลี่ยนผ่านบนตัวก้านคันเบ็ดได้:
ตัวเรือนเรียวลงตามเส้นผ่านศูนย์กลางภายนอก
เส้นผ่านศูนย์กลางภายนอกถึงหน้าตัด
ร่องสำหรับเศษชิ้นส่วนไปยังส่วนที่เป็นเกลียว
การเปลี่ยนแปลงส่วนอื่นใดที่แสดงในแบบร่าง
บริเวณเหล่านี้ควรใช้รัศมีโค้งตามที่กำหนดไว้ แทนที่จะใช้การเปลี่ยนมุม 90 องศาที่คมชัด หลังจากทำการกลึงแล้ว การตรวจสอบด้วยมืออย่างง่าย ๆ ก็มีประโยชน์ ผู้ปฏิบัติงานควรสัมผัสหาขั้นบันได ขอบที่ยกสูง หรือเสี้ยนที่อาจไม่ชัดเจนในการตรวจสอบด้วยสายตาอย่างรวดเร็ว
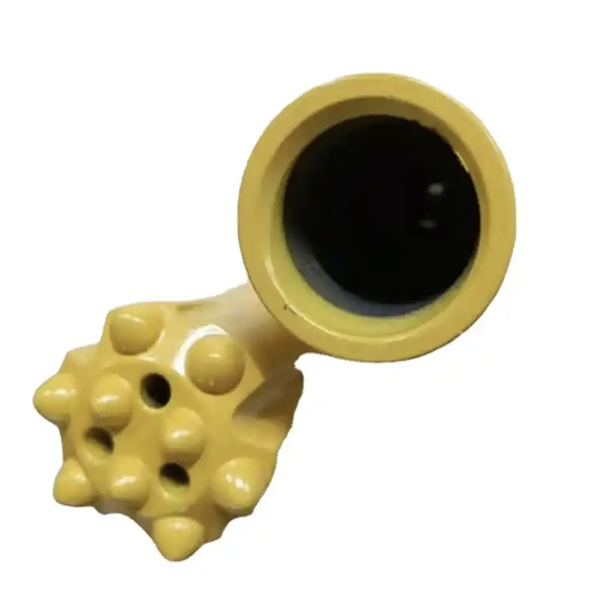
4. ลบคมพื้นผิวอย่างระมัดระวังเช่นเดียวกับการกลึงชิ้นงาน
การลบคมอย่างสมบูรณ์เป็นข้อกำหนดพื้นฐาน ไม่ใช่ขั้นตอนการตกแต่งเพื่อความสวยงาม ควรให้ความสำคัญเป็นพิเศษกับโคนเกลียว ขอบของชิ้นงาน และมุมของร่องระบาย
วิธีการที่ได้ผลดีคือการขัดแต่งด้วยมืออย่างพิถีพิถันโดยใช้กระดาษทรายละเอียด จุดประสงค์คือเพื่อขจัดเสี้ยนโดยไม่เปลี่ยนแปลงรูปทรงเกลียวหรือรัศมีของส่วนเชื่อมต่อที่ออกแบบไว้ เสี้ยนที่เหลืออยู่สามารถขูดขีดแกนดอกสว่านระหว่างการประกอบ ทำให้เกลียวที่ดีดูเหมือนไม่พอดี
หลังจากลบคมแล้ว ควรทำความสะอาดดอกสว่านเพื่อไม่ให้มีอนุภาคขัดถู เศษออกไซด์ และเศษโลหะหลุดร่วงอยู่ภายในข้อต่อเกลียวหรือช่องทางการล้าง
5. กำหนดให้การตรวจสอบเป็นส่วนหนึ่งของทุกการปฏิบัติงานที่สำคัญ
การตรวจสอบไม่ควรต้องรอจนกว่าชิ้นงานจะถึงสถานีตรวจสอบขั้นสุดท้าย การดำเนินการกลึงที่สำคัญทุกขั้นตอนควรได้รับการตรวจสอบ 100%
ควรตรวจสอบขนาดเกลียวด้วยเกจวัดเกลียว GO และ NO-GO ควรตรวจสอบพื้นผิวเกลียว พื้นที่คลายเกลียว และรัศมีของการเปลี่ยนผ่านด้วยสายตาและการสัมผัส การตรวจสอบทั้งสองวิธีนี้จะช่วยตรวจจับทั้งข้อผิดพลาดด้านขนาดและข้อบกพร่องของพื้นผิวได้
การตรวจสอบขั้นสุดท้ายควรรวมถึงการทดลองประกอบโดยใช้เกจวัดเกลียวและแท่งเจาะมาตรฐานที่เข้ากันได้ แท่งเจาะควรเข้าได้อย่างราบรื่น โดยไม่มีการติดขัดหรือแรงต้านผิดปกติ เมื่อขันแน่นแล้ว แรงบิดควรมีความสม่ำเสมอ ไม่ใช่เพิ่มขึ้นอย่างกะทันหัน ณ จุดใดจุดหนึ่ง
การทดสอบความพอดีขั้นสุดท้ายนี้เป็นการเชื่อมโยงการวัดในโรงงานกับสภาพการใช้งานจริงในภาคสนาม ดอกสว่านที่ผ่านการตรวจสอบเส้นผ่านศูนย์กลางแต่ติดขัดระหว่างการประกอบนั้นไม่พร้อมใช้งาน
6. อุปกรณ์สำคัญ แต่ระเบียบวินัยในกระบวนการทำงานสำคัญยิ่งกว่า
ผู้ผลิตเครื่องมือในต่างประเทศบางรายใช้เครื่องจักรกลหลายแกนและรวมการผลิตส่วนด้ามและตัวเครื่องมือส่วนใหญ่ไว้ในระบบการผลิตเดียว วิธีนี้โดยทั่วไปต้องใช้การลงทุนด้านอุปกรณ์จำนวนมากและสามารถให้คุณภาพที่คงที่โดยใช้แรงงานคนน้อยลง ข้อจำกัดอาจอยู่ที่ปริมาณงานที่ผลิตได้ต่ำกว่า
ผู้ผลิตในประเทศจำนวนมากใช้กระบวนการแบบกระจายศูนย์ อุปกรณ์เครื่องจักรกลเฉพาะทาง และในบางกรณีใช้หุ่นยนต์ในการจัดการ การจัดเรียงแบบนี้สามารถให้ประสิทธิภาพสูง การลงทุนด้านอุปกรณ์ต่ำ และคุณภาพที่คงที่ เมื่อกระบวนการได้รับการควบคุมอย่างเหมาะสม
บทเรียนสำคัญคือ ฉลากอุปกรณ์ไม่ได้เป็นตัวรับประกันประสิทธิภาพการทำงานของดอกสว่าน การควบคุมจุดอ้างอิง การตรวจสอบเกลียว คุณภาพการเปลี่ยนผ่าน การลบคม และการประกอบทดลองขั้นสุดท้าย คือสิ่งที่กำหนดว่าดอกสว่านเกลียวสำเร็จรูปจะทำงานได้อย่างสม่ำเสมอหรือไม่
7. รายการตรวจสอบการปล่อยตัวที่ใช้งานได้จริง
ก่อนที่จะส่งดอกกัดปุ่มเกลียวออกจัดส่ง ทีมผลิตหรือทีมควบคุมคุณภาพควรตรวจสอบสิ่งต่อไปนี้:
แบบร่างที่แก้ไขแล้ว มาตรฐานเกลียว และจุดอ้างอิงการตัดเฉือนถูกต้องแล้ว
ขนาดเกลียว ระยะห่างเกลียว และรูปทรงเกลียว ผ่านการตรวจสอบด้วยเกจวัดที่เหมาะสม
พื้นผิวเกลียวและบริเวณที่ลดแรงกดต้องปราศจากรอยขีดข่วน รอยบุบ รอยขรุขระ และคราบตะกรัน
ร่องและรูระบายเศษวัสดุต้องตรงกับตำแหน่งและขนาดที่ระบุไว้
การเปลี่ยนผ่านทั้งหมดมีรัศมีตามที่กำหนดและไม่มีมุมแหลมคม
ดอกสว่านทั้งหมดได้รับการลบคมและทำความสะอาดเรียบร้อยแล้ว
การประกอบทดลองโดยใช้แกนเจาะมาตรฐานเป็นไปอย่างราบรื่น และแรงบิดในการขันสม่ำเสมอ
สามารถตรวจสอบย้อนกลับบันทึกการตรวจสอบไปยังชุดการผลิตได้
ผู้ซื้อควรสอบถามอะไรบ้างจากผู้จำหน่ายชิ้นส่วนอิเล็กทรอนิกส์?
เมื่อเปรียบเทียบดอกสว่านแบบมีเกลียว อย่าถามแค่เรื่องเกรดของหัวสว่านหรือราคาต่อหน่วยเท่านั้น ควรถามด้วยว่าผู้จำหน่ายควบคุมคุณภาพของก้านเกลียวอย่างไร
ผู้จำหน่ายที่น่าเชื่อถือควรสามารถอธิบายมาตรฐานเกลียว การจับคู่ก้านเจาะ จุดอ้างอิงการกลึง การออกแบบร่อง วิธีการลบคม และขั้นตอนการตรวจสอบได้ รายละเอียดเหล่านี้มีความสำคัญเมื่อดอกสว่านต้องใช้งานร่วมกับก้านต่อ อะแดปเตอร์ก้าน หรือระบบเจาะหินแบบครบชุด
สำหรับลูกค้าของ Gaea Rock การเลือกใช้ดอกสว่านแบบมีเกลียวให้เหมาะสมกับก้านสว่านและส่วนประกอบอื่นๆ ที่เกี่ยวข้องกับการเจาะหิน จะช่วยรักษาประสิทธิภาพการส่งถ่ายพลังงานจากสว่านเจาะหินไปยังหน้าตัดได้อย่างน่าเชื่อถือ การเชื่อมต่อที่ถูกต้อง การระบายเศษหินอย่างสะอาด และกระบวนการผลิตที่ได้มาตรฐาน จะช่วยปกป้องประสิทธิภาพการผลิตและอายุการใช้งานของเครื่องมือ
ดอกสว่านแบบมีเกลียวจะพิสูจน์คุณค่าในอายุการใช้งานก่อนที่จะถึงตัวดอกสว่านเสียอีก มันเริ่มต้นด้วยจุดอ้างอิงที่มั่นคง เกลียวที่แม่นยำ การเปลี่ยนผ่านที่ราบเรียบ การลบคมอย่างสมบูรณ์ และการตรวจสอบที่ปราศจากข้อสันนิษฐานใดๆ